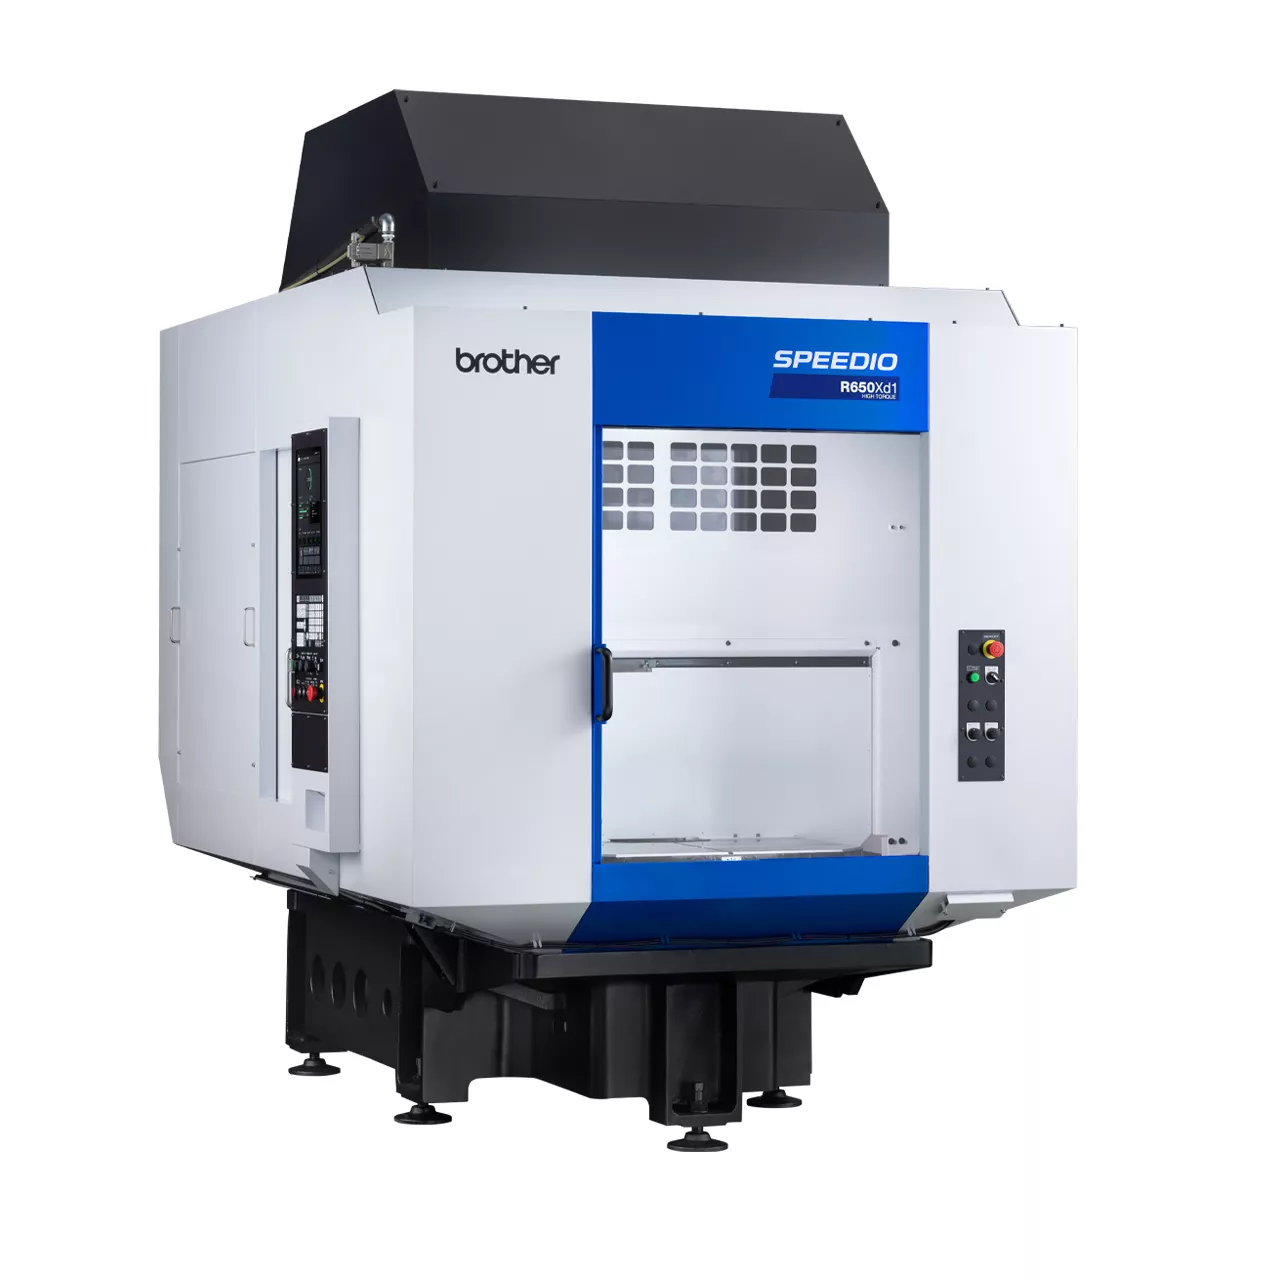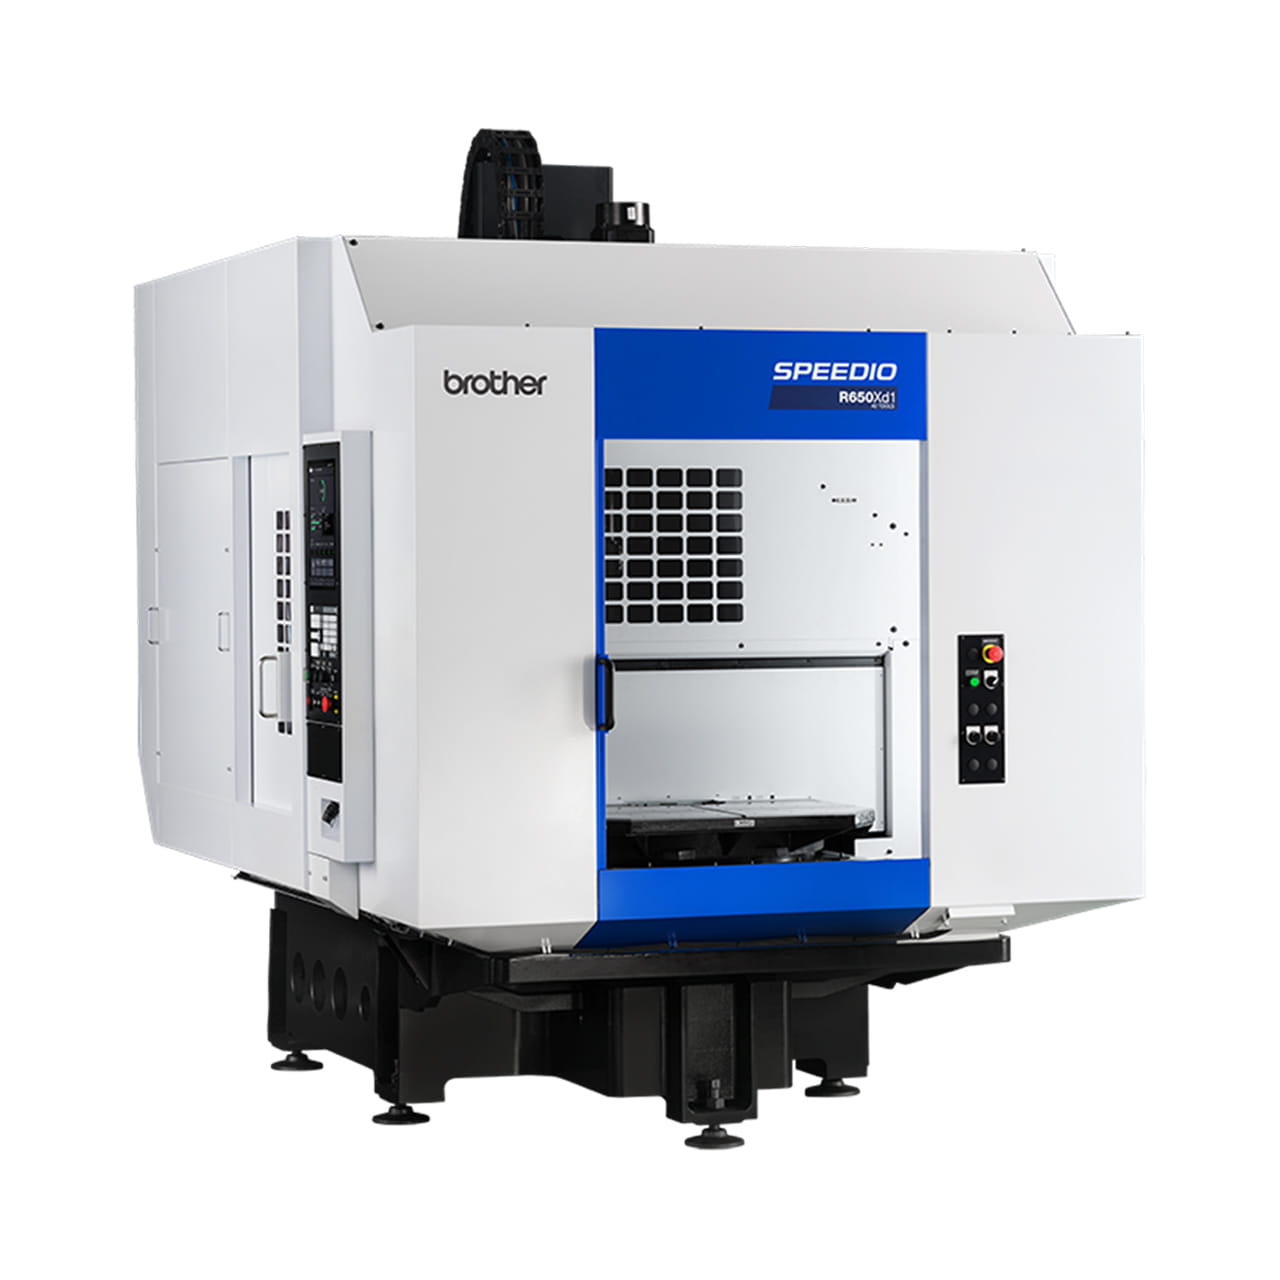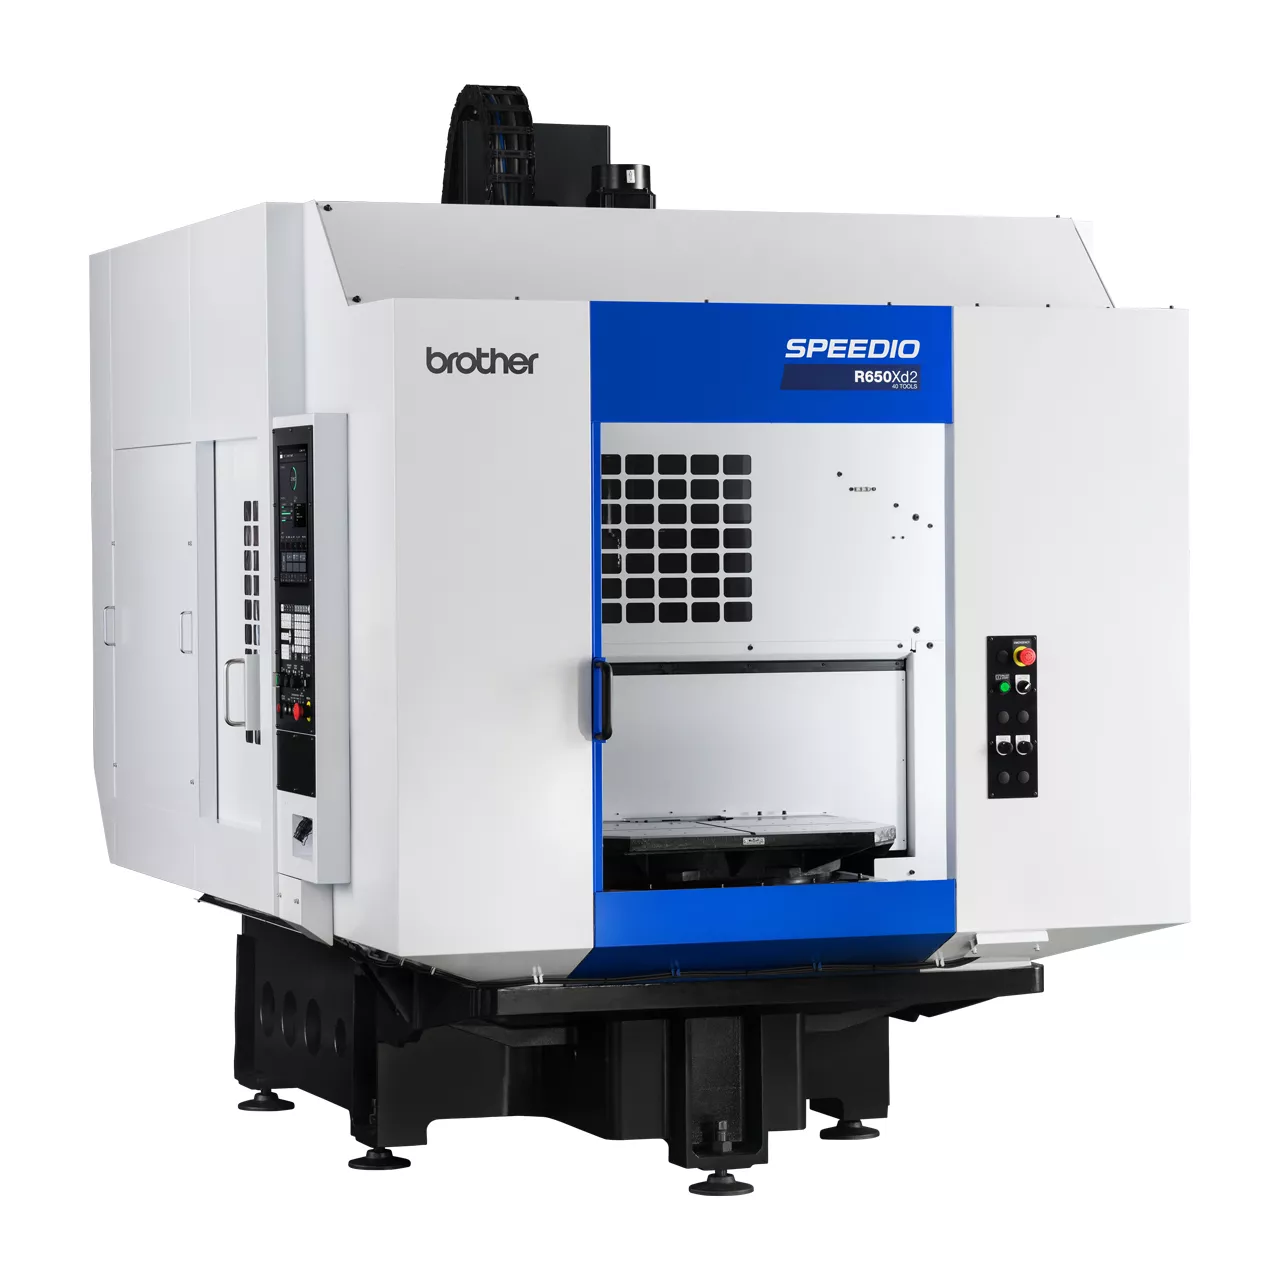


SPEEDIO R650Xd2
Palettenwechsler Kompaktes Bearbeitungszentrum
- Verfahrwege [mm (inch)]: X: 650 (25,6) Y: 400 (15,7) Z: 305 (12,0)
- Max. Spindeldrehzahl (min-1): 12.000 / (optional) 20.000 / (optional) 10.000 Hochdrehmomenttyp
- Werkzeugspeicherkapazität (Stk.): 14 / 22 / 28
Variante auswählen: R650Xd2
[BT30 vertikales Kompakt-Bearbeitungszentrum]
Modell mit Hochgeschwindigkeits-Doppelpalettenwechsler
für unterbrechungsfreie Produktion
Ermöglicht Werkstückwechsel/Einrichten während der Bearbeitung
Informationen


Übersicht
Der QT-Tisch ist der originale Brother Hochgeschwindigkeits-Palettenwechsler mit 2 Stationen.
Mit großem Spannbereich und hoher Zuverlässigkeit ermöglicht der QT-Tisch unterbrechungsfreies Bearbeiten und erreicht damit eine sehr hohe Produktivität.
Der QT (Quick Turn)-Tisch ist ein Drehtisch für den schnellen 2-Seiten-Palettenwechsel.
Aus der optimierten Beschleunigungs-/Verzögerungssteuerung resultiert ein wesentlich schnellerer Palettenwechsel.
Um eine hohe Zuverlässigkeit zu gewährleisten, werden die Auswirkungen von Spänen usw. durch einen Drehtisch minimiert, der eine Hubbewegung vermeidet und eine abgedichtete Struktur aufweist. Gleichzeitig wird die Positioniergenauigkeit durch den Anschlagmechanismus konstant gehalten.
Palettenwechselzeit
R450Xd2: 2,7 s
R650Xd2: 3,1 s

Werkstücke auf der einen Palette können gewechselt werden, während Werkstücke auf der anderen Palette bearbeitet werden. Zeitverluste beim Werkstückwechsel werden eliminiert, was eine unterbrechungsfreie Bearbeitung ermöglicht.

Selbst wenn die Vorrichtung über den Tisch hinausragt, kann sie montiert werden, solange sie sich innerhalb des Palettendrehdurchmessers befindet. Der Spannbereich kann weiter vergrößert werden, indem eine niedrige Tischoption gewählt wird, die die Höhe der Vorrichtung vergrößert, oder eine Option zur Vergrößerung des Drehdurchmessers, die den Spannbereich vergrößert.
Max. Vorrichtungshöhe
R450Xd2: 380 mm
R650Xd2: 450 mm

| R450Xd2 | R650Xd2 | |
|---|---|---|
| Größe des Arbeitsbereichs (mm) | 600 x 300 | 800 x 400 |
| Max. Drehdurchmesser (mm) *1 | 1.100 (1.020) | 1.300 (1.250) |
| Max. Spannvorrichtungshöhe (mm) *2 | 380 (300) | 450 (350) |
| Max. Tragfähigkeit (kg/Seite) *3 | 200 (120) | 300 (200) |
*1: Wenn eine Option zur Vergrößerung des Drehdurchmessers gewählt wird
*2: Wenn eine niedrige Tischoption gewählt wird
*3: Parameter muss angepasst werden.
*: Werte in Klammern ( ) geben Werte für Standardspezifikationen an.

Die breite Palette an Magazinspezifikationen für 14, 22, 28 oder 40 Werkzeuge unterstützt eine Vielzahl von Bearbeitungsanforderungen.
Die extrem hohe Produktivität wird hier durch die Vorteile der integrierten Entwicklung von Maschine und Steuerung erreicht, einschließlich optimierter und deutlich beschleunigter Simultan- und Werkzeugwechseloperationen.
Ein kompaktes Revolvermagazin mit 28 Werkzeugen sorgt für hohe Werkzeugwechselgeschwindigkeit.
Dies erweitert den Bereich der zu bearbeitenden Teile und fördert die Prozessintegration.

Ausgestattet mit einer Simultansteuerung, die gleichzeitig den Werkzeugwechsel, die QT-Tischdrehung und die Positionierung von X/Y- und Zusatzachsen durchführt. Dadurch kann ein Zeitverlust beim Palettenwechsel vermieden werden.

Eine kürzere Werkzeugwechselzeit wurde durch einen schnelleren und optimierten Start/Stopp der Spindel, das Hoch- und Herunterfahren der Z-Achse und eine optimierte Magazinsteuerung erreicht.
14 Werkzeuge (*1) Werkzeug-zu-Werkzeug: 0,6 s / Span-zu-Span: 1,3 s
22/28 Werkzeuge (*1) Werkzeug-zu-Werkzeug: 0,7 s / Span-zu-Span: 1,5 s
40 Werkzeuge (*2) Werkzeug-zu-Werkzeug: 0,9 s / Span-zu-Span: 2,5 s
*1: Werte für R450Xd2 *2: Werte für R650Xd2
Durch den Einsatz eines Spindelmotors mit geringer Massenträgheit und hoher Beschleunigung/Verzögerung kann die Spindel in extrem kurzer Zeit starten oder stoppen.
Spindel Start-/Stoppzeit 0,15 s oder weniger *3
*3: Hochdrehmoment-Spezifikation
Mit exklusiver Messwert-Verarbeitungsfunktion, die abhängig von der Größe der Verschiebung die Anzahl der tatsächlich erforderlichen Messungen mit einem Messtaster reduziert.
Dies macht ein Warmlaufen überflüssig, minimiert Produktivitätseinbußen und ermöglicht hochpräzise Bearbeitung.

Zusätzlich zu den 14/22/28-Werkzeugmagazinen ist auch ein 40-Werkzeugmagazin erhältlich. Dieses fördert die Prozessintegration, indem es die Vorteile eines 2-Seiten-Palettenwechslers nutzt, und unterstützt die Verbesserung der Produktivität.


Die hohe Steifigkeit, basierend auf einer speziellen Konstruktion und dem Einsatz eines Hochdrehmoment-Spindelmotors, gewährleistet eine stabile Bearbeitung bei gleichzeitig hervorragender Bearbeitungsleistung.
Für die Hochdrehzahlbearbeitung wurde ein neuer 20.000 min-1-Spindelmotor entwickelt. Dieser Motor ist mit Kühlmittelzufuhr durch Spindel (CTS) kompatibel und verbessert die Produktivität beim Bohren mit kleinen Durchmessern weiter. Es ist eine Vielzahl von Spindelausführungen erhältlich, einschließlich der 12.000 min-1-Standardausführung und der Hochdrehmoment-Spezifikation.
Hochdrehmoment-Spezifikation (optional)
Max. Drehmoment: 92 N·m
Max. Leistung: 26,2 kW
20.000 min-1-Spezifikation (optional)
Max. Drehmoment: 27 N·m
Max. Leistung: 15,4 kW
12.000 min-1-Spezifikation (Standard)
Max. Drehmoment: 40 N·m
Max. Leistung: 18,9 kW

Bei der optionalen Hochdrehmoment-Spezifikation mit 10.000 min-1 wurde der Spindellagerdurchmesser vergrößert, um die Steifigkeit zu erhöhen.
Die hochsteife Maschinenstruktur stützt sich auf eine umfassende Sammlung von technischen Analysedaten und zeichnet sich durch eine effiziente Vibrationsunterdrückung aus.
Dadurch kann die Maschine ihre Leistungsfähigkeit in einer Vielzahl von Bearbeitungsanwendungen unter Beweis stellen, einschließlich der Schwerzerspanung von Stahl.
Spannkraft der Spindel
Verbessert um 15 %
Spindellagerdurchmesser (Hochdrehmoment-Spezifikation)
Um 10 % größer

Die CTS-Option ist wahlweise mit 3 MPa und 7 MPa erhältlich Mit dieser Option kann die Maschine ihr volles Potenzial beim Hochgeschwindigkeitsbohren oder Tieflochbohren mit Spanbruch ausschöpfen.


Dank verbesserter Zugänglichkeit von vorne wie von der Seite und der einfacheren Bedienung können Einrichtaufgaben wie Wechsel von Werkstücken oder Werkzeugen effizienter durchgeführt werden.
Verschiedene Support-Funktionen verbessern die Arbeitseffizienz und die Gesamtproduktivität.
Der leicht zugängliche Tisch vereinfacht Werkstückwechsel und Einrichten.

Die breite Türöffnung gewährleistet einfache Werkstückwechsel.
Öffnungsweite
R650Xd2: 845 mm
R450Xd2: 655 mm

Die Modelle R450Xd2 (22/28 Werkzeuge) und R650Xd2 sind standardmäßig mit einer Seitentür ausgestattet.

Eine Verfahrfunktion bewegt die Säule in eine Position, in der Werkzeuge leicht gewechselt werden können.


Die Apps und der vertikale Touchpanel-Bildschirm ermöglichen eine intuitive Bedienung. Relevante Funktionen sind nach Verwendungszweck, wie Einrichtung und Bearbeitung, gruppiert und ermöglichen dadurch eine effiziente Bedienung. Produktions- und Betriebszustände werden visualisiert und ermöglichen ein schnelleres Verständnis. Ein reibungsloser Betrieb ist bei der Einrichtung, der Bearbeitungsanpassung, der Produktion und den Wiederherstellungsprozessen möglich, was zu einer verbesserten Arbeitseffizienz und Betriebsrate führt.
Einrichtungsunterstützung
Funktionen für vereinfachtes Einrichten, wie z. B. einer ATC-Werkzeug-App, mit der alle Magazin-Werkzeugeinstellungen auf einem Bildschirm vorgenommen werden können. Dazu kommt eine Menüprogrammierung, mit der Sie NC-Programme durch Befolgen von Anweisungen auf dem Bildschirm erstellen können, und die von einer integrierten Hilfefunktion unterstützt wird.
Unterstützung bei der Bearbeitungsanpassung
Spezielle Funktionen vereinfachen die Bearbeitungsoptimierung zur Produktivitätssteigerung. Dazu gehören z. B. eine App zur Anpassung der Bearbeitungsparameter, mit der Sie Parameter entsprechend den Bearbeitungsdetails einfach anpassen können, und eine Funktion zur Anzeige/Speicherung der Zerspankraft-Wellenform.

Produktionsunterstützung
Mit Funktionen zur Verbesserung der Maschinenverfügbarkeit, wie z. B. Echtzeit-Werkzeugüberwachung zur Vermeidung von Fehlern, grafische Anzeige von Produktionsleistung, Stromverbrauch usw. sowie SPS-/Netzwerkfunktionen, um die Anforderungen an Peripheriegeräte und Automatisierung zu erfüllen.
Wiederherstellungsunterstützung
Spezifische Funktionen zur Vermeidung von Ausfällen und zur Gewährleistung einer schnellen Wiederherstellung, wie z. B. Benachrichtigungen über Wartungszeiten, Anzeige von Details beim Auftreten eines Alarms und Anleitungen zur Wiederherstellung/Prüfung.

Spezifikationen
Produktspezifikation
R650Xd2
Max. spindeldrehzahl [min⁻¹]
12.000 / (optional) 20.000 / (optional) 10.000 Hochdrehmomenttyp
Verfahrwege [mm (Zoll)]
X: 650 (25,6) Y: 400 (15,7) Z: 305 (12,0)
Werkzeugspeicherkapazität [Stk.]
14/ 21/ 28
Eilganggeschwindigkeit (XYZ-Achsen) [min⁻¹]
50 x 50 x 50 (1.969 x 1.969 x 1.969)
Erforderliche Stellfläche [mm (Zoll)]
1.830 x 3.029 [3.868] (72,0 x 119,3 [152,3] )
BT-Doppelkontakt-Spindel (BIG-PLUS)
Optional
Kühlmittel in der spindel (CTS)
Optional
Niedriger Aufspanntisch
Optional
| Modell | R450Xd / R450Xd2 RD *12 | R650Xd2 / R650Xd2 RD *12 Werkzeugmagazin mit 14/22/28 Plätzen |
R650Xd2 / R650Xd2 RD *12 Werkzeugmagazin mit 40 Plätzen |
||
|---|---|---|---|---|---|
| CNC-Steuereinheit | CNC-D00 | ||||
| Verfahrwege | X-Achse [mm (inch)] | 450 (17,7) | 650 (25,6) | ||
| Y-Achse [mm (inch)] | 320 (12,6) *7 | 400 (15,7) | |||
| Z-Achse [mm (inch)] | 305 (12,0) | 305 (12,0) | 435 (17,1) | ||
| Abstand zwischen Tischoberfläche und Spindelkopf [mm (Zoll)] | 200-505 (7,9-19,9) [280-585 (11,0-23,0) *8 |
250-555 (9,8-21,8) [350-655 (13,8-25,8) *8] |
250-685 (9,8-27,0) [350-785 (13,8-30,9) *8] |
||
| Tisch | Arbeitsbereichsgröße [mm (inch)] | Eine Seite 600 x 300 (23,6 x 11,8) |
Eine Seite 800 x 400 (31,5 x 15,7) | ||
| Max. Tragfähigkeit (gleichmäßige Last) [kg (lbs)] |
Eine Seite 120 (265) [200 (441) *6] |
Eine Seite 200 (441) [300 (661) *6] |
|||
| Positionierzeit [Sek.] | 2,7 *11 | 3,1 *11 | |||
| Spindel | Spindeldrehzahl [min-1] | 12.000 min-1-Spezifikationen: 1 - 12.000 10.000 min-1 Hochdrehmoment-Spezifikationen (optional): 1 - 10.000 20.000 min-1-Spezifikationen (optional): 1 - 20.000 |
|||
| Drehzahl beim Gewindebohren [min-1] | MAX. 6.000 | ||||
| Kegelbohrung | 7/24 Kegel Nr. 30 | ||||
| BT-Doppelkontaktsystem (BIG-PLUS) |
Optional | ||||
| Kühlmittel in der spindel (CTS) | Optional | ||||
| Vorschubgeschwindigkeit | Eilganggeschwindigkeit (XYZ-Bereich) [m/min (inch/min)] |
50 x 50 x 50 (1.969 x 1.969 x 1.969) | |||
| Schnittvorschubgeschwindigkeit [mm/min (inch/min)] |
X-, Y-, Z-Achse: 1 - 30.000 (0,04 - 1.181) *9 | ||||
| ATC-Steuereinheit | Werkzeugaufnahmetyp | MAS-BT30 | |||
| Zugbolzentyp *4 | MAS-P30T-2 | ||||
| Werkzeugspeicherkapazität [Stk.] | 14/22/28 | 14/22/28 | 40 | ||
| Max. Werkzeuglänge [mm (Zoll)] | 200 (7,9) | 200 (7,9) | 250 (9,8) | ||
| Max. Werkzeugdurchmesser [mm (Zoll)] | 80 (3,1) | 80 (3,1) | 55 (2,1) / 125 (4,9) Kein benachbartes Werkzeug |
||
| Max. Werkzeuggewicht [kg (lbs)] *1 | 3,0 (6,6) (Werkzeuggesamtgewicht: 25 (55,1) für 14 Werkzeuge, 40 (88,2) für 22/28 Werkzeuge) |
3,0 (6,6) (Werkzeuggesamtgewicht: 25 (55,1) für 14 Werkzeuge, 40 (88,2) für 22/28 Werkzeuge) |
4,0 (8,8) (Werkzeuggesamtgewicht: 80 (176,3)) |
||
| Werkzeugauswahlverfahren | Zufalls-Schnellwahlverfahren | Zufalls-Schnellwahlverfahren | Doppelarmverfahren (kürzeste Bahn nach Zufall) |
||
| Werkzeugwechselzeit *5 | Werkzeug-zu-Werkzeug [Sek.] | 0,6 / 0,7 (14 Werkzeuge / 22 oder 28 Werkzeuge) |
0,6 / 0,8 (14 Werkzeuge / 22 oder 28 Werkzeuge) |
0,9 | |
| Span-zu-Span [Sek.] | 1,3 / 1,5 (14 Werkzeuge / 22 oder 28 Werkzeuge) |
1,4 / 1,5 (14 Werkzeuge / 22 oder 28 Werkzeuge) |
2,5 | ||
| Elektromotor | Hauptspindelmotor (10 min / Dauerbetrieb) [kW] *2 |
12.000 min-1-Spezifikationen: 10,1/7,0 10.000 min-1 Hochdrehmoment-Spezifikationen (optional): 12,8/9,2 20.000 min-1–Spezifikationen (optional): 7,4/5,1 |
|||
| Achsvorschubmotor [kW] | X-, Y-Achse: 1,0, Z-Achse: 1,8 | ||||
| Stromquelle | Stromversorgung | 200 bis 230 V AC ±10 %, 3-phasig, 50/60 Hz ±2 % | |||
| Leistungsaufnahme (Dauerbetrieb) [kVA] | 10,4 | ||||
| Druckluftversorgung | Arbeitsluftdruck [MPa] | 0,4 - 0,6 (empfohlener Wert: 0,5 MPa *10) | |||
| Erforderlicher Volumenstrom [L/min] | 40 | 40 | 65 | ||
| Maschinenabmessungen | Höhe [mm (inch)] | 2.584 (101,7) | 2.704 (106,5) | ||
| Erforderliche Stellfläche *13 [bei geöffneter Schaltschranktür] [mm (inch)] |
1.400 x 2.609 [3.448] (55,1 x 102,7 [135,7] ) |
1.830 x 3.029 [3.868] (72,0 x 119,3 [152,3] ) |
2.145 x 3.029 [3.868] (84,4 x 119,3 [152,3] ) |
||
| Gewicht (inklusive Steuereinheit, Maschinenabdeckung) [kg (lbs)] | 2.750 (6.063) | 3.550 (7.826) | 4.150 (9.149) | ||
| Genauigkeit*3 | Genauigkeit der bidirektionalen Achspositionierung (ISO230-2:1988) [mm (inch)] | 0,006 - 0,020 (0,00024 - 0,00079) | |||
| Wiederholgenauigkeit der bidirektionalen Achspositionierung (ISO230-2:2014) [mm (inch)] | Weniger als 0,004 (0,00016) | ||||
| Fronttür | 2 Türen | ||||
| Standardzubehör | Betriebsanleitung (1 DVD-Set), Nivellierschrauben (4 Stk.) [R650Xd2: 5 Stk.], Nivellierplatte (4 Stk.) [R650Xd2: 5 Stk.] |
||||
- *1 Die maximale Werkzeuglänge, der maximale Werkzeugdurchmesser und das maximale Werkzeuggewicht sind abhängig von der verwendeten Spindeldrehzahl, Konfiguration, dem Schwerpunkt usw. Die hier angegebenen Werte dienen nur als Referenz. Bitte wenden Sie sich für weitere Informationen an Ihren örtlichen Händler.
- *2 Die Leistung des Spindelmotors variiert je nach Spindeldrehzahl.
- *3 Gemessen in Übereinstimmung mit ISO-Normen und Brother-Standards. Bitte wenden Sie sich für weitere Informationen an Ihren örtlichen Händler.
- *4 Für die Zugbolzen bei CTS-Spindeln (Kühlmittelzufuhr durch Spindel) gelten die Brother-Spezifikationen.
- *5 Gemessen in Übereinstimmung mit JIS B63369 und MAS0111987.
- *6 Kann durch Ändern der Parameter auf bis zu R450Xd2: 200 kg, R650Xd2: 300 kg (eine Seite) erhöht werden. Bitte wenden Sie sich separat an uns.
- *7 Beim Einsatz des hydraulischen Drehgelenks beträgt der Verfahrweg der Y-Achse 290 mm.
- *8 Werte, wenn der niedrige Aufspanntisch verwendet wird.
- *9 Bei Verwendung des Hochpräzisionsmodus B.
- *10 Der Arbeitsluftdruck hängt von Maschinenspezifikation, Bearbeitungsprogramm und verwendeten Peripheriegeräten ab. Stellen Sie den Druck höher als den empfohlenen Wert ein.
- *11 Bei Tischbelastung auf einer Seite R450Xd2: 120 kg, R650Xd2: 200 kg.
- *12 Die Maschine muss je nach Bestimmungsort mit einer Vorrichtung zur Erkennung von Standortwechseln ausgestattet sein. Maschinen mit einer Vorrichtung zur Erkennung von Standortwechseln sind mit "RD" am Ende der Modellbezeichnung gekennzeichnet.
- *13 In diesem Wert sind der Kühlmitteltank und der Späneförderer nicht eingeschlossen.
- *14 Wenn die Option zur Vergrößerung des Drehdurchmessers ausgewählt ist.
| Modell | R450Xd2 | R650Xd2 |
|---|---|---|
| Typ | 0°/180°-Drehtischsystem | 0°/180°-Drehtischsystem |
| Tischabmessung [mm (inch)] | Eine Seite 600 x 420 (23,6 x 16,5) | Eine Seite 800 x 535 (31,5 x 21,1) |
| Max. Drehdurchmesser [mm (inch)] | ø1.020 (40,2) [ø1.100 (43,3)] *14 | ø1.250 (49,2) [ø1.300 (51,2)] *14 |
| Max. Spannvorrichtungshöhe [mm (inch)] | 300 (11,8) [380 (15,0)] *8 | 350 (13,8) [450 (17,7)] *8 |
| Größe des Tisch-Arbeitsbereichs [mm (inch)] | Eine Seite 600 x 300 (23,6 x 11,8) | Eine Seite 800 x 400 (31,5 x 15,7) |
| Max. Tragfähigkeit [kg (lbs)] | Eine Seite 120 (265) [200 (441)] *6 | Eine Seite 200 (441) [300 (661)] *6 |
| Nominales Trägheitsmoment der Tischlast an Drehachse [kg·m2] | Eine Seite 14,2 [23,5] *6 | Eine Seite 35,8 [53,7] *6 |
| Tischdrehsystem | AC-Servomotor (1 kW) Schneckengetriebe (Gesamtuntersetzungsverhältnis: 1/50) |
AC-Servomotor (0,82 kW) Schneckengetriebe (Gesamtuntersetzungsverhältnis: 1/60) |
| Tischpositionierzeit | 2,7 *11 | 3,1 *11 |
| Wiederholgenauigkeit bei Tischwechsel [mm (inch)] |
0,005 (0,0002) (in den X-, Y- und Z-Achsenrichtungen 270 (10,6) vom Drehmittelpunkt) |
0,005 (0,0002) (in den X-, Y- und Z-Achsenrichtungen 335 (13,2) vom Drehmittelpunkt) |
- * Der Quick-Turn- bzw. QT-Tisch ist ein 2-Seiten-Palettenwechsler in Drehtischausführung.
| CNC-Modell | CNC-D00 | |
|---|---|---|
| Steuerachsen | 7 Achsen (X, Y, Z, vier zusätzliche Achsen) | |
| Simultan gesteuerte Achsen | Positionierung | 5 Achsen (X, Y, Z, A, B) |
| Interpolation | Linear: 4 Achsen (X, Y, Z, eine zusätzliche Achse) Zirkular: 2 Achsen Helikal/Konisch: 3 Achsen (X, Y, Z) |
|
| Kleinster Eingabeschritt | 0,001 mm, 0,0001 inch, 0,001° 0,0001 mm, 0,00001 inch, 0,0001° (optional) |
|
| Max. programmierbare Dimension | ±999999,999 mm, ±99999,9999 inch ±999999,9999 mm, ±99999,99999 inch (optional) |
|
| Anzeige | 15-Zoll Farb-LCD-Tastfeld-Display | |
| Speicherkapazität | 500 MByte, 3 GByte (optional) (Gesamtkapazität von Programm und Datenbank) | |
| Externe Kommunikation | USB-Speicherschnittstelle, Ethernet, RS232C (optional) | |
| Anzahl der speicherbaren Programme | 4.000 (Gesamtkapazität von Programm- und Datenbank) | |
| Programmformat | NC-Sprache, Konversationssprache (durch Parameter geändert) Konvertierung vom Dialogprogramm in ein NC-Sprachprogramm verfügbar |
|
- * "Steuerachsen" und "Simultan gesteuerte Achsen" geben die maximale Achsenzahl an, die je nach Bestimmungsort oder Maschinenspezifikationen variieren kann.
- * Ethernet ist ein eingetragenes Warenzeichen der Xerox Corporation in den Vereinigten Staaten.
| Betrieb | Probelauf Maschinensperre Programmneustart Eilgang-Übersteuerung Schnittvorschub-Übersteuerung Hintergrundbearbeitung Screenshot Bedienungsebene Taste für externes Eingangssignal Tastenkombination < optional > |
|---|---|
| Programmierung | Absolut / Schrittweise inch / Metrisch Einstellung des lokalen Koordinatensystems Ecke C / Ecke R Koordinaten-Drehtransformation Synchronisiertes Gewindebohren Unterprogramm Grafische Anzeige |
| Messung | Automatische Werkstückmessung *1 Werkzeuglängenmessung |
| Hohe Geschwindigkeit und hohe Genauigkeit | Anpassung der Bearbeitungsparameter Hochpräzisionsmodus AIII Hochpräzisionsmodus BI (Look-Ahead 160 Sätze) Spielkompensation < optional > |
| Überwachung | Zerspankraftüberwachung ATC-Überwachung *4 Überlastvorhersage Wellenformanzeige / Wellenformausgabe auf Speicherkarte Automatische Kompensation der Thermoverzerrung (X-, Y- und Z-Achse) Anzeige der Produktionsleistung Werkzeugstandzeit / Ersatzwerkzeug Erkennungsfunktion für festsitzende Späne *4 |
| Wartung | Gewindebohrer-Rückzugsfunktion Statusprotokoll Alarmprotokoll Betriebsprotokoll Wartungshinweis Messung des Motorisolationswiderstands Werkzeugreinigungsfilter mit Filterverstopfungserkennung Batterieloser Encoder Bremslasttest |
| Automatik / Netzwerk | Computer-Fernsteuerung OPC UA Automatische Benachrichtigung Integrierte SPS (LD/ST/FBD) < optional > |
| Energieeinsparung | Automatische Stromabschaltung Standby-Modus Automatische Kühlmittelabschaltung Automatische Arbeitslichtabschaltung Spänespülung-Abschaltverzögerung Energiesparbetrieb der Spänespülung Energiesparmodus |
| Support-Apps | Maschinenparameter anpassen ATC-Werkzeug Werkzeugstandzeit Wellenformanzeige Produktionsleistung Energieeinsparung/Stromverbrauch Wiederherstellungsunterstützung Inspektion SPS Bearbeitungsunterstützung ohne Warmlauf Software-Bedienfeld |
| Zubehör | Datei-Viewer Notizbuch Taschenrechner Tastenkombination registrieren Display aus |
| Funktionen beschränkt auf NC-Sprache | Menüprogrammierung Lokales Koordinatensystem Erweitertes Werkstück-Koordinatensystem Einwegpositionierung Inverse Zeitvorschubsteuerung Programmierbare Dateneingabe Werkzeuglängenkompensation Schneidwerkzeugkompensation Skalierung Spiegelbild Externer Unterprogrammaufruf Makro Bandbetrieb / FTP-Ladebetrieb Mehrfach-Überspringfunktion < optional > |
| Funktionen beschränkt auf Konversationssprache | Betriebsprogramm Zeitplanprogramm Automatische Werkzeugauswahl Automatische Einstellung der Schnittbedingungen Automatische Einstellung der Werkzeuglängenkompensation Automatische Einstellung der Schneidwerkzeugkompensation Automatische Berechnung der Eingabe unbekannter Zahlen Steuerung der Bearbeitungsreihenfolge |
- *1 Bitte wählen Sie als Messinstrument einen optionalen Messtaster aus oder stellen Sie selbst einen zur Verfügung.
- *2 Bei Verwendung des Submikron-Befehls ist die Umschaltung auf das Dialogsprachprogramm deaktiviert.
- *3 Es bestehen Einschränkungen bei der Achskonfiguration.
- *4 Für die Spezifikationen des Werkzeugmagazins mit 40 Plätzen nicht verfügbar.
Beispiel
Support