วิธีการกลึงเฟือง (เฟืองตัด) และเครื่องมือกลที่ใช้
ต่อไปเราจะแนะนําประเภทของเครื่องจักรที่ใช้ในการกลึงเฟือง เทคนิคการกลึงเฟืองสามารถแบ่งออกเป็นสามประเภทหลักตามที่ระบุด้านล่าง มาดูลักษณะและเครื่องมือกลที่เกี่ยวข้องกันสําหรับแต่ละแบบกัน
- วิธีการสร้างเฟือง
- วิธีการจัดรูปแบบเฟือง
- การตัดเฟืองแบบสกีฟวิ่ง (Gear Skiving)
วิธีการสร้างเฟือง
วิธีการสร้างรูปฟันเฟือง (Gear Generation Method) เป็นวิธีการตัดเฉือนที่ใช้เครื่องมือตัดสัมผัสกับชิ้นงานเพื่อสร้างฟันเฟือง ในวิธีนี้ ชิ้นงานจะถูกตัดเฉือนอย่างต่อเนื่องทีละน้อยจนเกิดเป็นรูปทรงของเฟือง จึงช่วยให้สามารถผลิตเฟืองที่มีความแม่นยำสูงได้อย่างมีประสิทธิภาพ
เครื่องมือกลทั่วไปที่ใช้ในกระบวนการผลิตเฟือง
- เครื่องฮอบเฟืองระบบ NC (NC hobbing machine):
- เครื่องมือที่เรียกว่า hob ซึ่งมีฟันและร่องตามขอบด้านนอก จะถูกหมุนเพื่อกลึงฟันของชิ้นงานทั้งหมดพร้อมกัน
- เครื่องตัดเฟืองดอกจอก NC (NC Bevel Gear Cutting Machine):
- เป็นเครื่องจักรสำหรับตัดเฉือนเฟืองดอกจอก (Bevel Gear) การตัดจะดำเนินการโดยหมุนเครื่องมือตัดรูปทรงจานและชิ้นงานให้สัมพันธ์กันอย่างพร้อมเพรียง
- เครื่องกัดเฟืองแบบเชปปิ้ง NC (NC Gear Shaping Machine):
- หรือเรียกอีกอย่างว่า “เครื่องเชปเปอร์เฟือง (Gear Shaper)” เป็นเครื่องจักรที่ตัดเฉือนชิ้นงานโดยให้เครื่องมือตัดเคลื่อนที่ขึ้นและลงในแนวดิ่ง
- เครื่องเจียระไนเฟือง NC (NC Gear Grinding Machine):
- ชิ้นงานจะถูกตัดเฉือนด้วยการหมุนล้อเจียระไนด้วยความเร็วสูง สำหรับวิธีการสร้างรูปฟันเฟือง (Gear Generation Method) จะใช้ล้อเจียระไนที่มีหน้ากว้างในการเจียระไนฟันเฟืองทั่วทั้งชิ้นงาน
เครื่องจักรที่ใช้โดยทั่วไปคือ เครื่องฮอบเฟือง (Hobbing Machine) เครื่องฮอบเฟืองใช้เครื่องมือตัดที่เรียกว่า ฮอบ (Hob) ซึ่งมีลักษณะเป็นฟันเกลียว ระหว่างการตัด ฮอบและเฟืองที่ต้องการตัดเฉือนจะหมุนสัมพันธ์กันอย่างพร้อมเพรียง ขณะเดียวกันฮอบจะถูกป้อนลงจากด้านบน เพื่อค่อย ๆ ตัดขึ้นรูปฟันเฟือง
วิธีการสร้างรูปฟันเฟือง (Gear Generation Method) สามารถตัดเฉือนฟันเฟืองหลายซี่ได้พร้อมกันภายในการตั้งชิ้นงานเพียงครั้งเดียว จึงให้ประสิทธิภาพการผลิตสูง และช่วยให้ความแม่นยำของฟันเฟืองมีความสม่ำเสมอมากขึ้น อย่างไรก็ตาม เนื่องจากจำเป็นต้องใช้เครื่องจักรและเครื่องมือตัดเฉพาะทาง เช่น เครื่องฮอบเฟือง (Hobbing Machine) และหัวตัดฮอบ (Hob Cutter) จึงมีแนวโน้มว่าต้นทุนการลงทุนเริ่มต้นจะค่อนข้างสูง
วิธีการจัดรูปแบบเฟือง
วิธีการขึ้นรูปฟันเฟือง (Gear Formation Method) เป็นเทคนิคการตัดเฉือนที่ตัดฟันเฟืองทีละซี่ โดยใช้เครื่องมือตัดที่มีรูปทรงสอดคล้องกับรูปทรงของฟันเฟือง วิธีนี้ใช้เครื่องมือต่าง ๆ เช่น หัวกัด (Milling Cutter) และโบรช (Broach) เพื่อตัดเฉือนร่องฟันเฟืองแต่ละร่อง ในขณะที่วิธีการสร้างรูปฟันเฟือง (Gear Generation Method) ส่วนใหญ่ต้องใช้เครื่องจักรเฉพาะทาง วิธีการขึ้นรูปฟันเฟืองสามารถตัดเฉือนได้ด้วยเครื่องจักรอเนกประสงค์ เช่น เครื่องกลึงและแมชชีนนิ่งเซ็นเตอร์ (Machining Center)
เครื่องมือกลทั่วไปที่ใช้ในวิธีการสร้างเฟือง
- เครื่องกัด NC:
- สามารถกลึงรูปทรงเฟืองได้หลากหลาย เหมาะอย่างยิ่งสําหรับการผลิตล็อตเล็กและแบบต้นแบบ
- เครื่อง NC broaching:
- เครื่องมือกลที่สามารถกลึงฟันเฟืองได้ในรอบเดียว โดยใช้โบรชที่ติดตั้งใบมีดหยาบและใบมีดสําหรับตกแต่ง
- เครื่องขึ้นรูปแนวตั้ง NC:
- ทําการจัดร่องโดยการเลื่อนเครื่องมือในแนวตั้งกับชิ้นงานที่ติดตั้งบนโต๊ะแนวนอน
- เครื่องกลึง NC:
- ใช้หลักสําหรับเฟืองทรงกระบอกและเฟืองเตรียมการ (การขึ้นรูปวัสดุ)
- เครื่องเจียร NC:
- มักใช้สําหรับการตกแต่งหลังการอบความร้อน ในวิธีการสร้างเฟือง จะใช้ล้อเจียรบางสําหรับเจียรฟันเฟือง
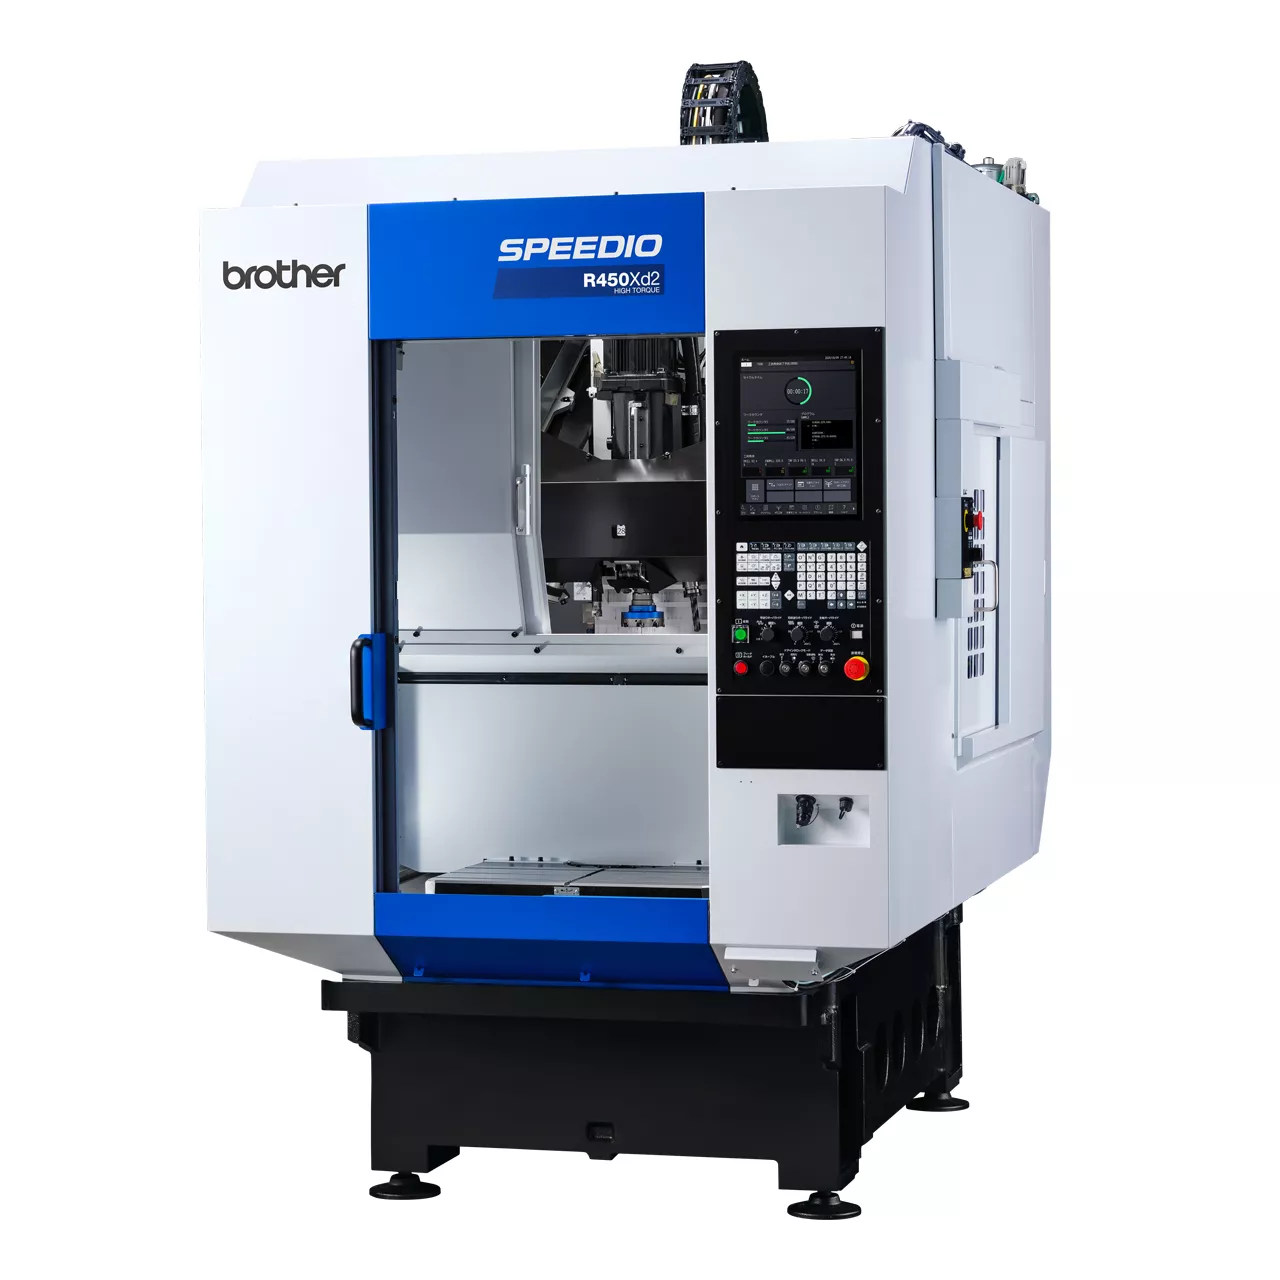
- ศูนย์เครื่องจักรกล:
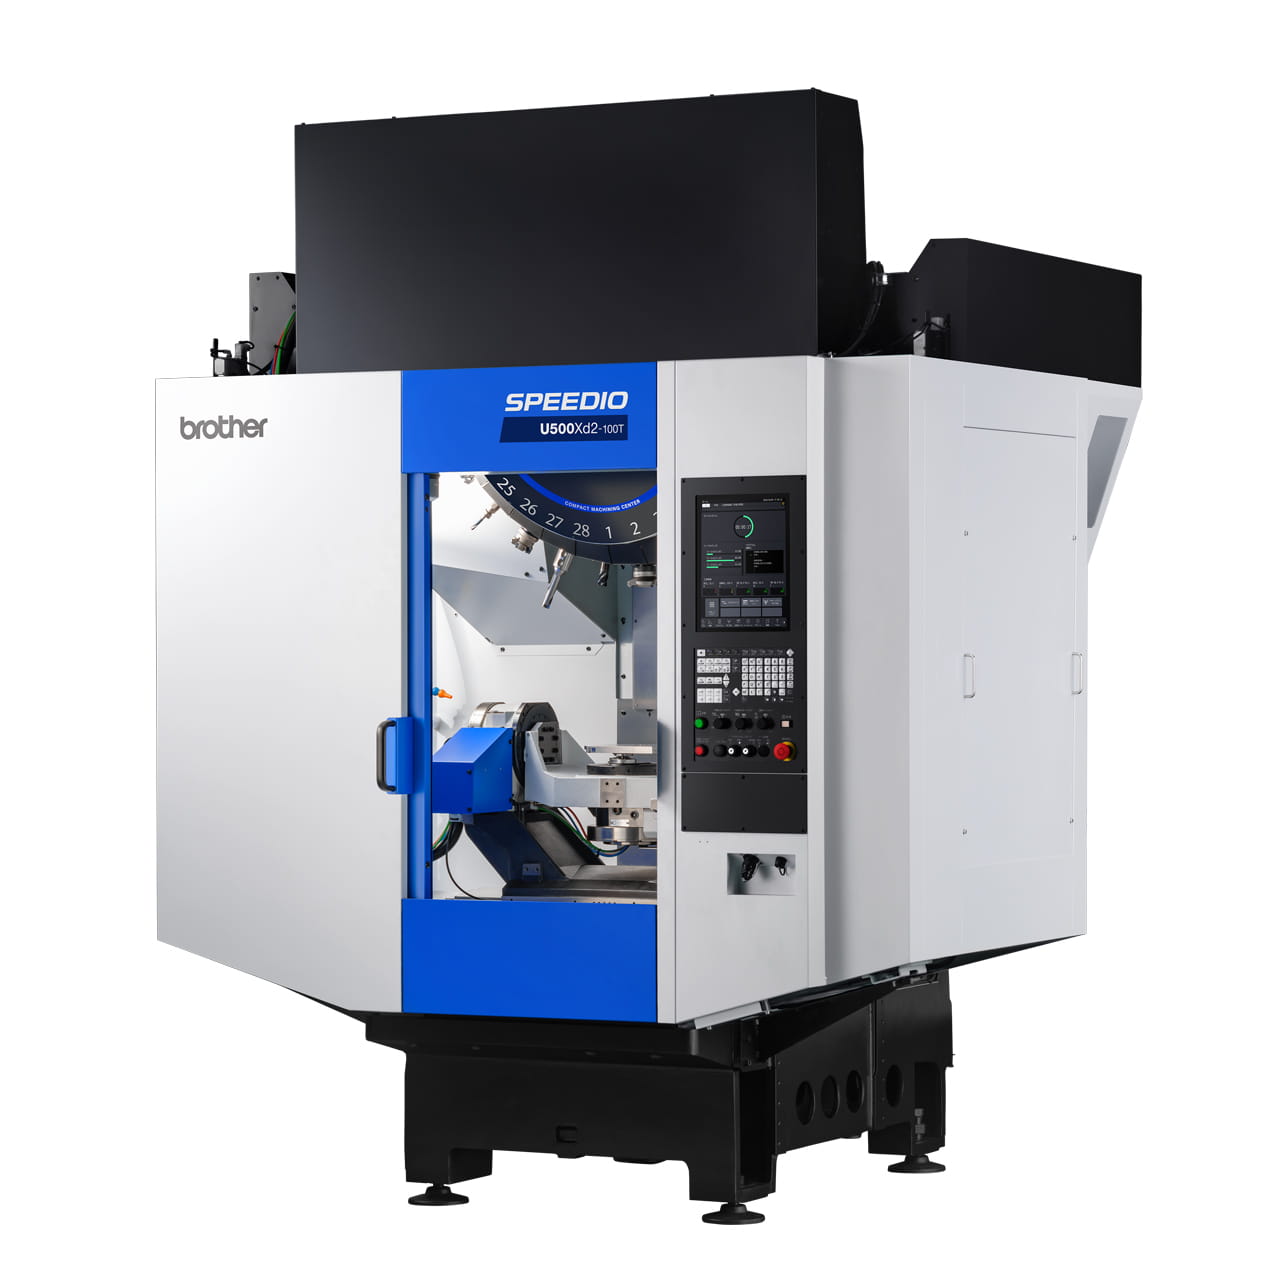
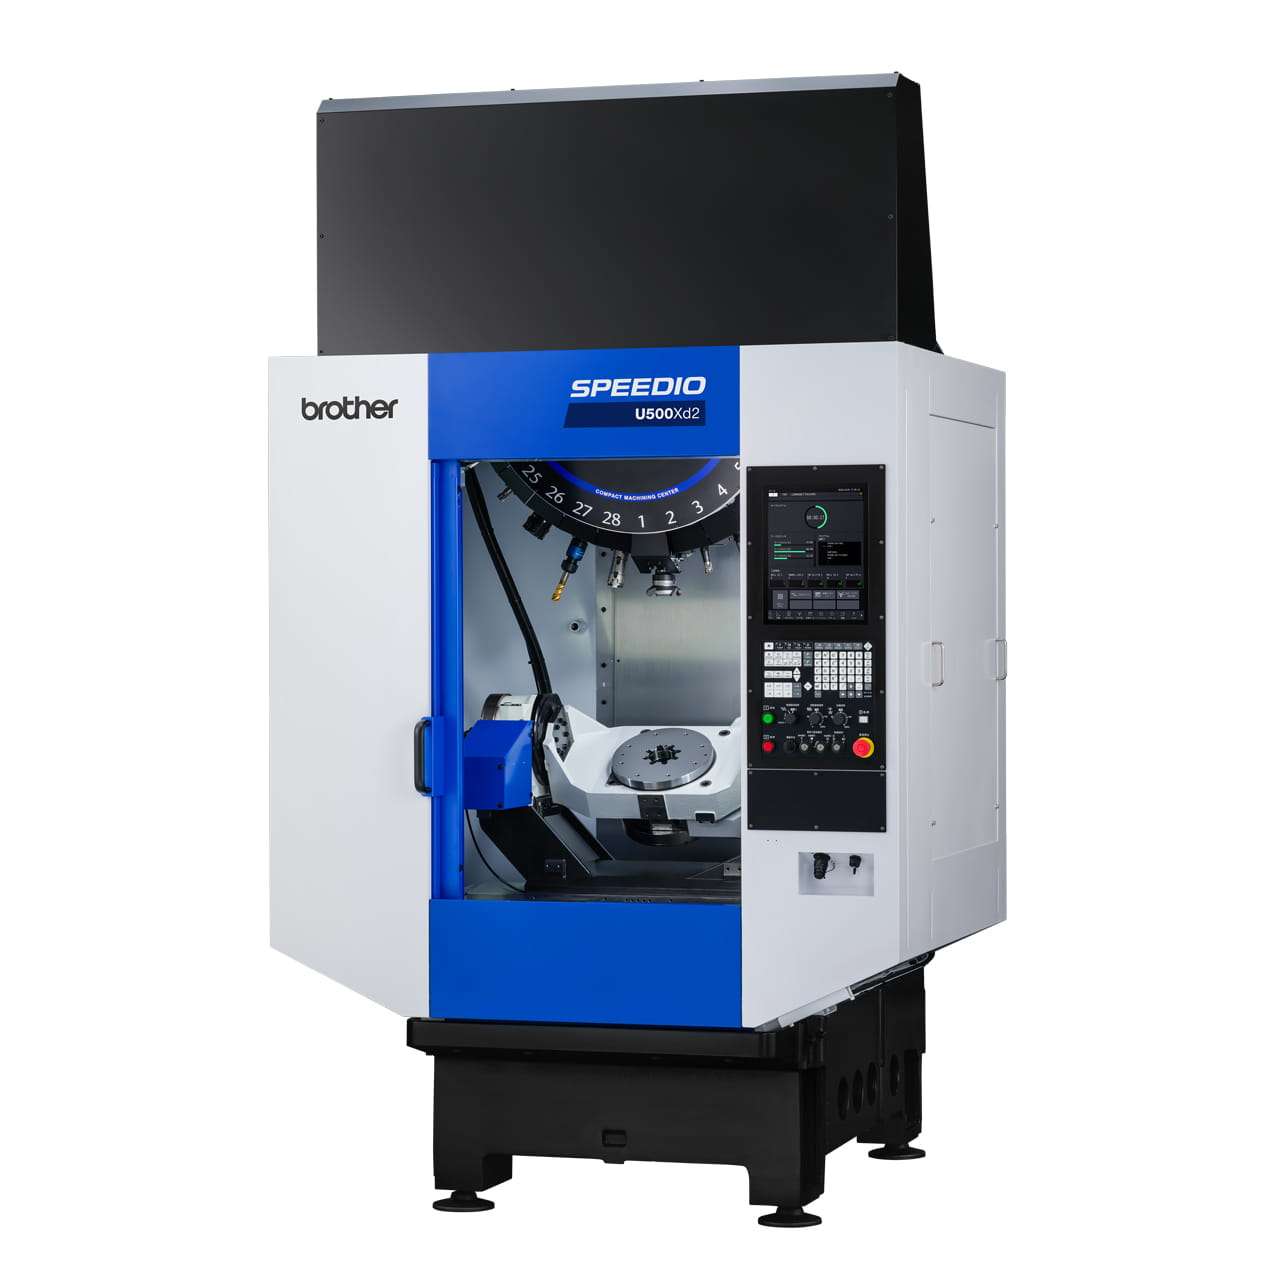
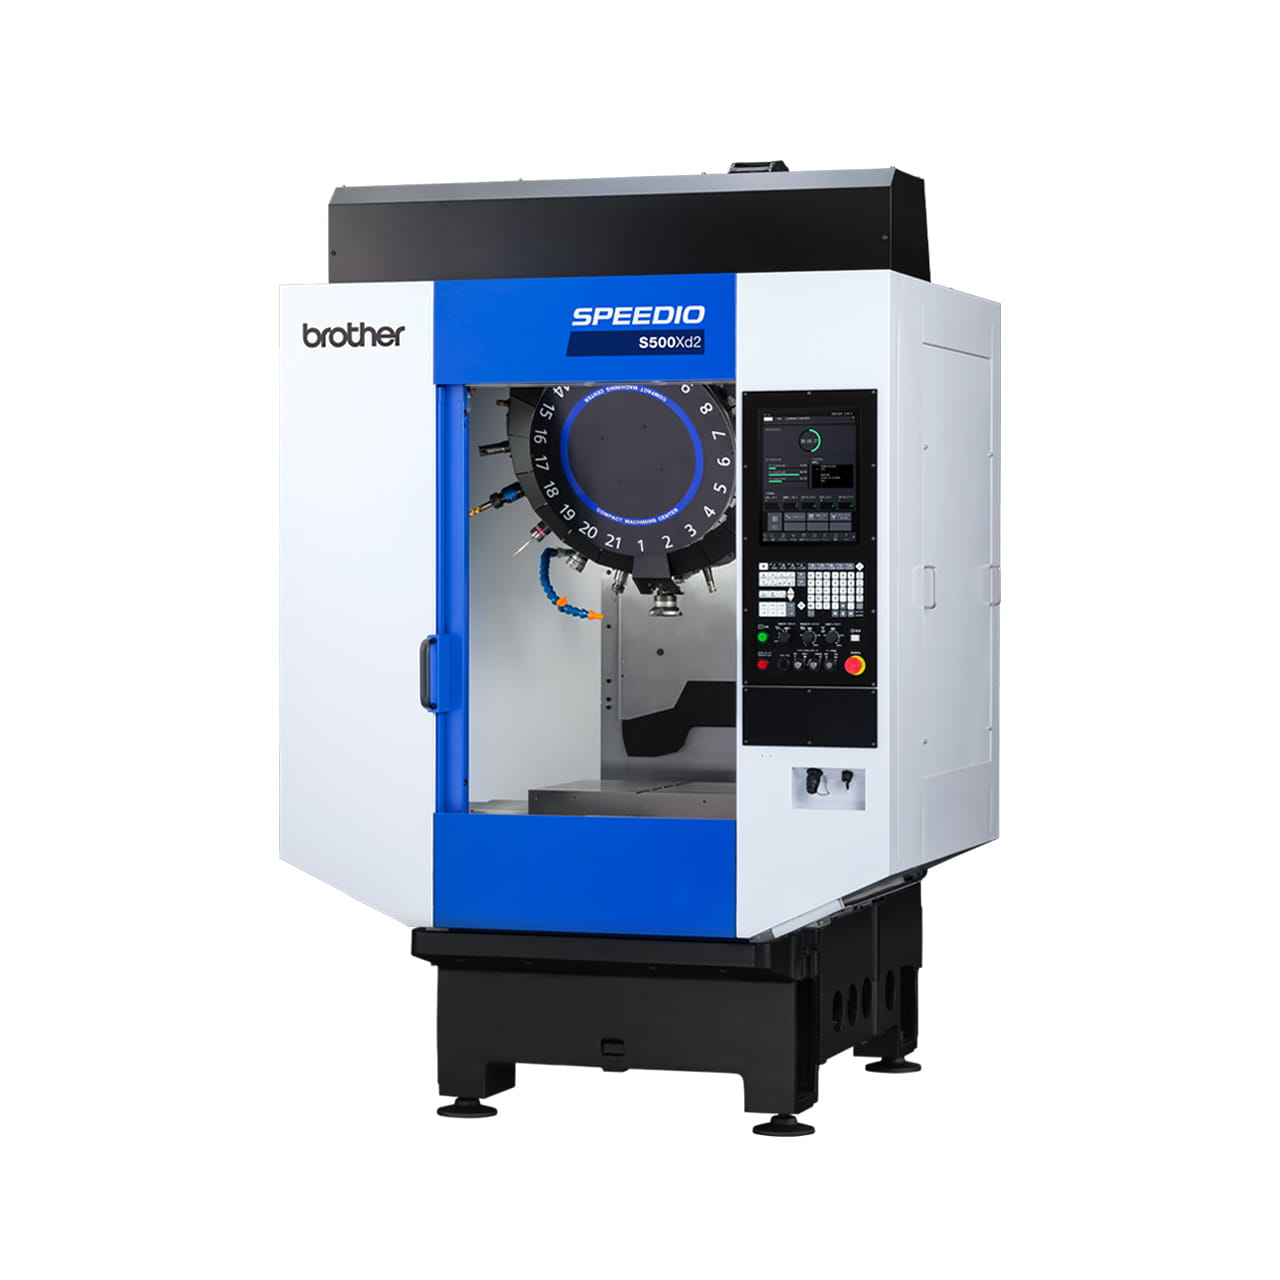
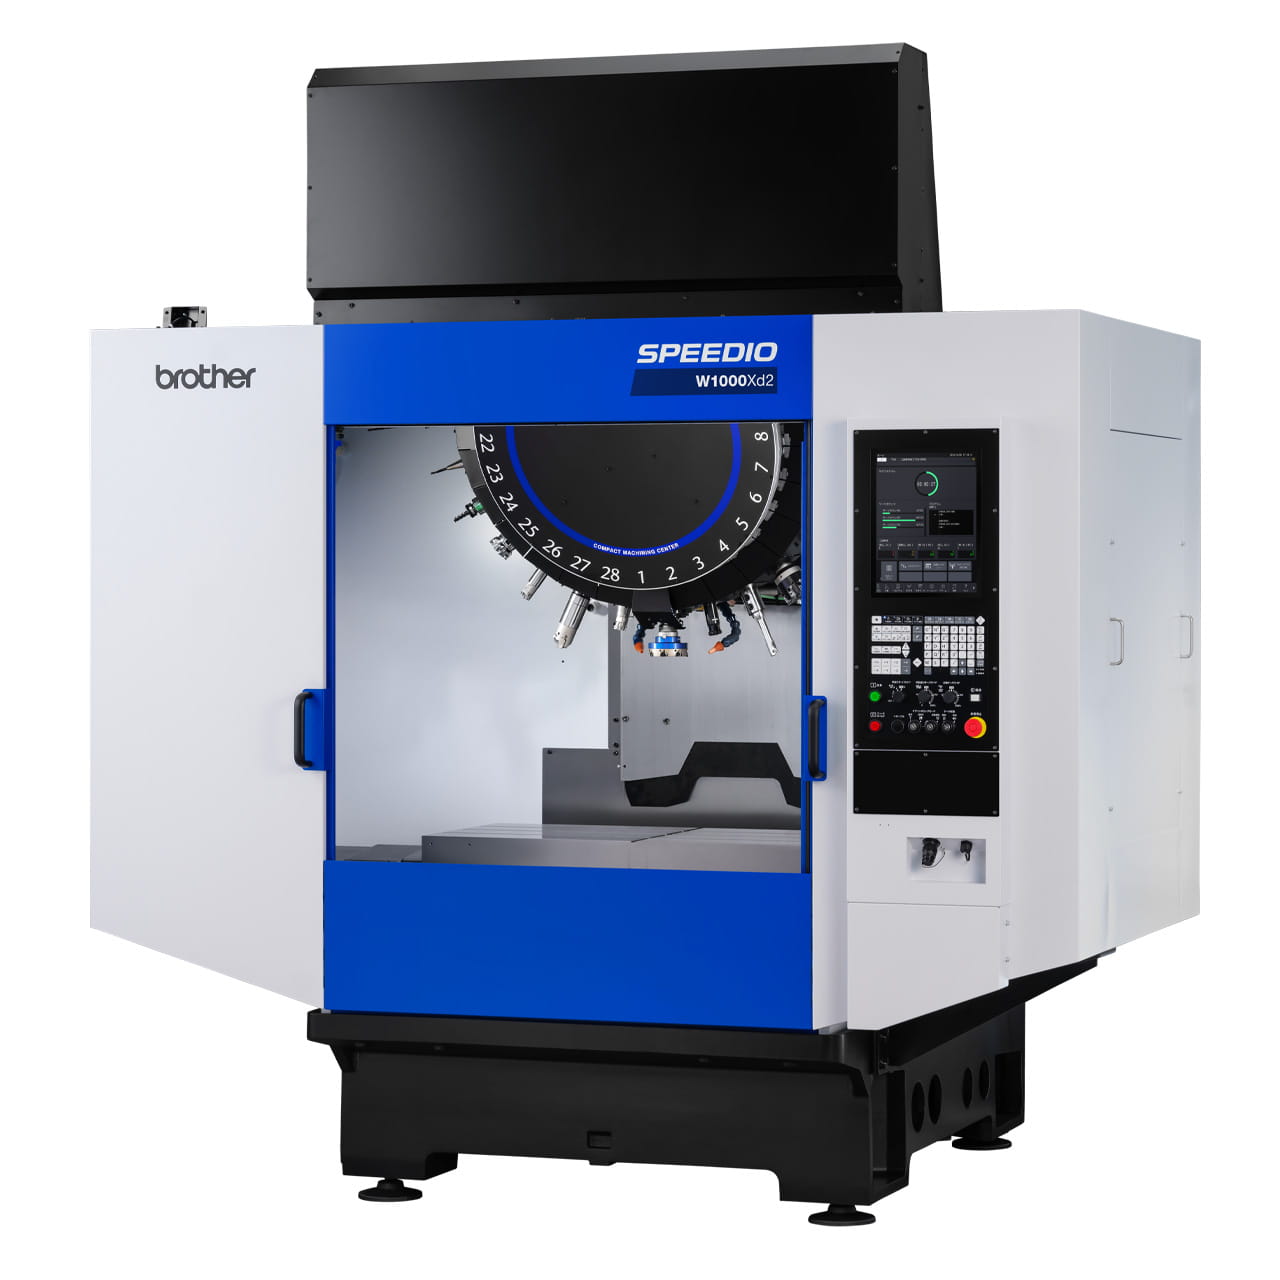
- เครื่องจักรกลที่รวมฟังก์ชัน ATC ไว้ในเครื่องมิลลิ่ง NC ช่วยให้สามารถกลึงหยาบไปจนถึงการเคลือบเฟืองบนเครื่องจักรเดียว
จุดเด่นประการหนึ่งของวิธีการขึ้นรูปฟันเฟือง (Gear Formation Method) คือ สามารถตัดเฉือนได้ด้วยเครื่องจักรที่มีความอเนกประสงค์ค่อนข้างสูง เนื่องจากไม่จำเป็นต้องใช้เครื่องจักรเฉพาะทางสำหรับการตัดเฟือง วิธีนี้จึงเหมาะสำหรับการผลิตในปริมาณน้อย และการผลิตเฟืองชนิดพิเศษ
นอกจากนี้ ยังใช้ในการผลิตเฟืองขนาดใหญ่ เฟืองใน (Internal Gear) และเฟืองประเภทอื่น ๆ ที่ตัดเฉือนได้ยากด้วยวิธีการสร้างรูปฟันเฟือง (Gear Generation Method)
อย่างไรก็ตาม เนื่องจากวิธีการขึ้นรูปฟันเฟือง (Gear Formation Method) จะตัดเฉือนฟันเฟืองทีละซี่ จึงใช้เวลามากกว่าวิธีการสร้างรูปฟันเฟือง (Gear Generation Method) และอาจไม่เหมาะสำหรับการผลิตจำนวนมาก
การตัดเฟืองแบบสกีฟวิ่ง (Gear Skiving)
การตัดเฟืองแบบสกีฟวิ่ง (Gear Skiving) เป็นวิธีการตัดเฉือนเฟืองที่ค่อนข้างใหม่ ซึ่งจัดอยู่ในกลุ่มวิธีการสร้างรูปฟันเฟือง (Gear Generation Method)
"สกิฟ" ในการสกิฟหมายถึง "ลอกออกบาง ๆ" และกระบวนการนี้มีลักษณะโดยการขูดวัสดุออกจากร่องเฟืองระหว่างการกลึง
เครื่องจักรทั่วไปที่ใช้สำหรับการตัดเฟืองแบบสกีฟวิ่ง
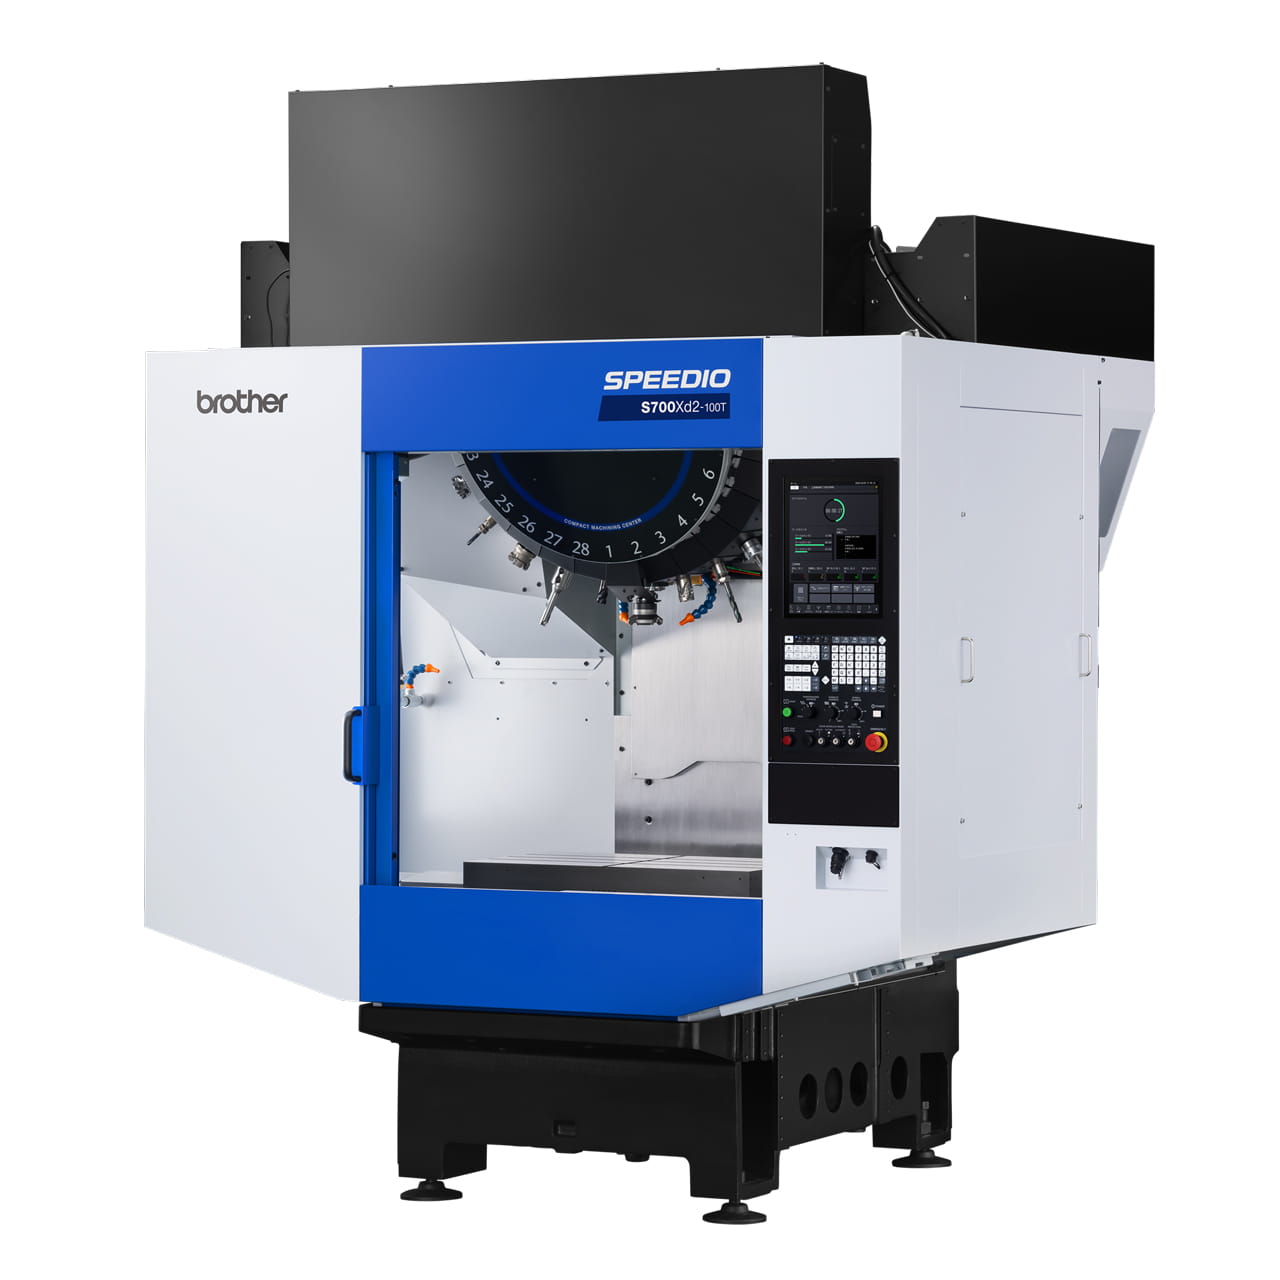
- แมชชีนนิ่งเซ็นเตอร์ (Machining Center):
- เมื่อติดตั้งหัวตัดสำหรับการตัดเฟืองแบบสกีฟวิ่ง จะช่วยให้สามารถผลิตเฟืองได้อย่างมีประสิทธิภาพ
- เทิร์นนิ่งเซ็นเตอร์ (Turning Center):
- ในขณะที่แมชชีนนิ่งเซ็นเตอร์ (Machining Center) มีพื้นฐานมาจากเครื่องกัด เทิร์นนิ่งเซ็นเตอร์มีพื้นฐานมาจากเครื่องกลึง
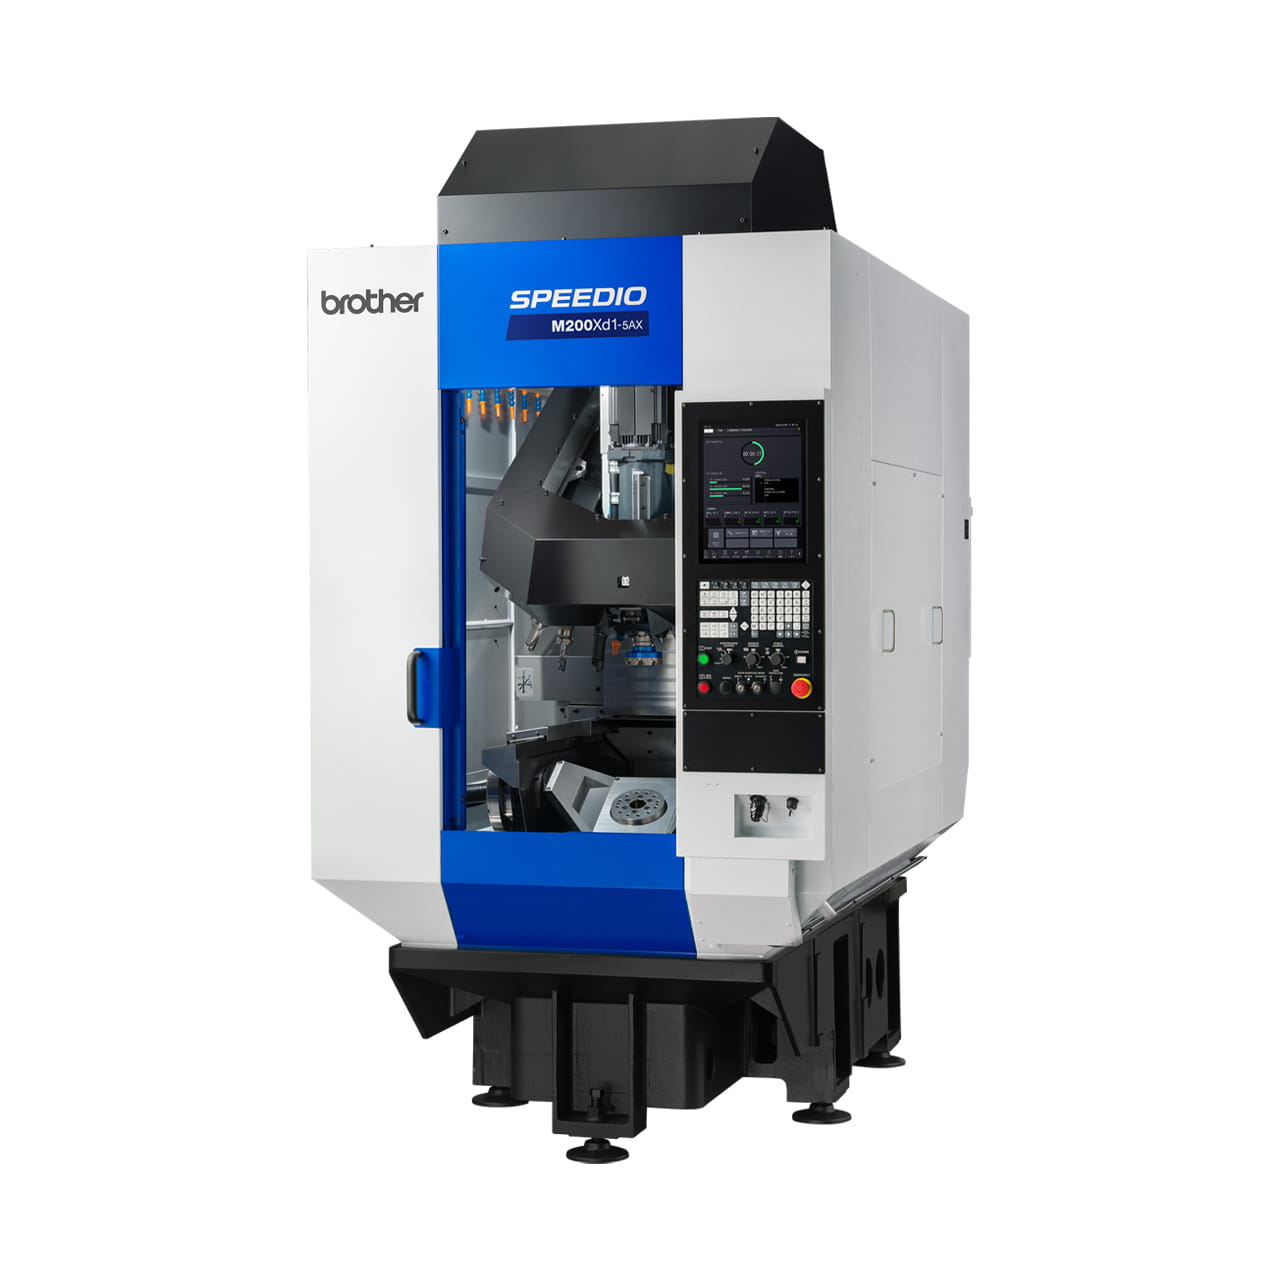
- ศูนย์เครื่องจักรกล 5 แกน:
- เหมาะสำหรับการตัดเฟืองแบบสกีฟวิ่งสำหรับเฟืองชนิดพิเศษ เช่น เฟืองที่มีรูปทรงซับซ้อนหรือเฟืองดอกจอก (Bevel Gear) สามารถรองรับความต้องการด้านการตัดเฉือนเฟืองได้อย่างหลากหลาย
การตัดเฟืองแบบสกีฟวิ่งสามารถผลิตเฟืองที่ตัดเฉือนได้ยากด้วยวิธีการทั่วไปได้อย่างมีประสิทธิภาพ เช่น เฟืองใน (Internal Gear) และเฟืองโมดูลขนาดเล็ก (Small-Module Gear) นอกจากนี้ เครื่องจักรมัลติทาสกิ้ง (Multi-tasking Machine) ยังสามารถรวมกระบวนการกลึงและการกัดไว้ในเครื่องเดียว ทำให้สามารถดำเนินการตัดเฉือนได้หลายกระบวนการด้วยเครื่องจักรเพียงเครื่องเดียว