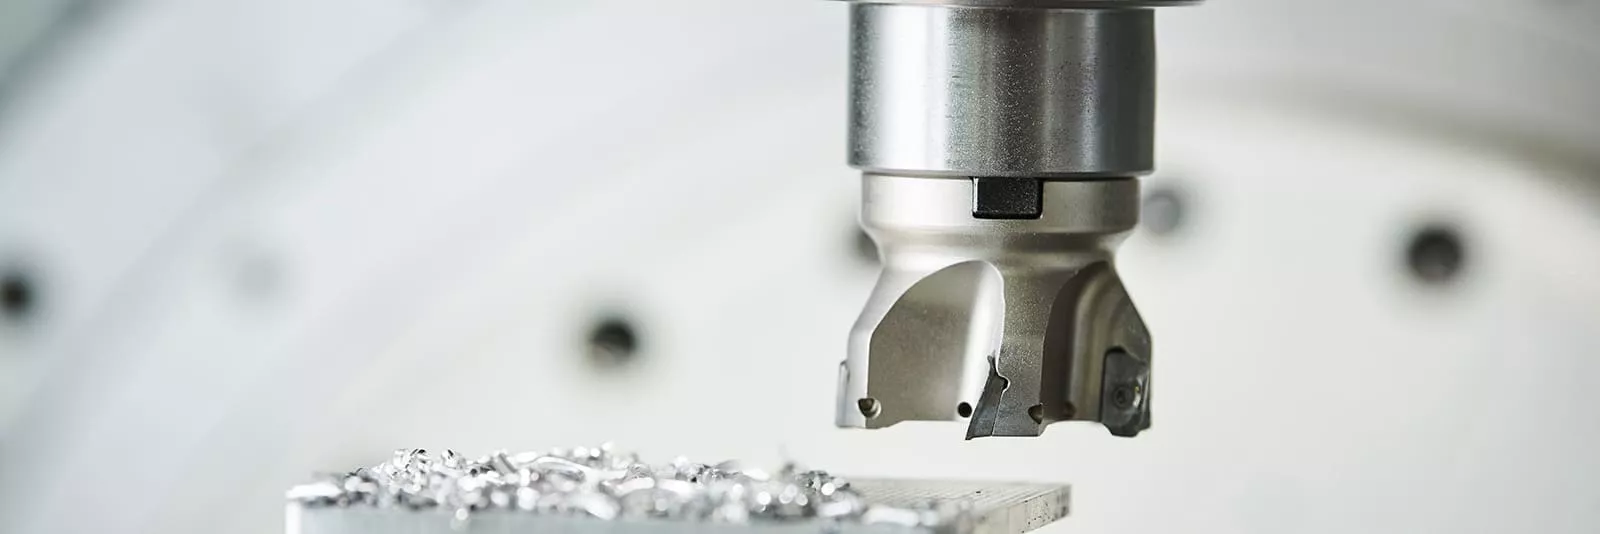
การกัดคืออะไร? คําอธิบายเชิงลึกเกี่ยวกับวิธีการกลึง ประเภท คุณสมบัติ และเครื่องตัด
การกัดเป็นวิธีการกลึงที่สําคัญในกระบวนการผลิตควบคู่ไปกับการกลึงด้วยเครื่องกลึง และใช้ในงานต่าง ๆ เช่น การเจาะ การตัดไสไม้ และการขุดร่อง อย่างไรก็ตาม ในงานกัดมีเครื่องมือกลมากมาย เช่น เครื่องกัดอเนกประสงค์และศูนย์เครื่องจักรกล ที่ใช้เครื่องมือหลากหลายชนิด บทความนี้ให้คําอธิบายเชิงลึกเกี่ยวกับเครื่องมือกลที่ใช้ในการกัด วิธีการกลึง ประเภทของเครื่องมือ และอื่น ๆ อีกมากมาย
การกัดคืออะไร?
การกัดเป็นวิธีการกลึงที่ชิ้นส่วนของชิ้นงานถูกตัดหรือขัดออกด้วยเครื่องมือมิลลิ่งที่หมุนด้วยความเร็วสูง ก่อนอื่น มาทบทวนพื้นฐานของการกัดกันก่อน
หลักการของการกัด
ในการกัด เครื่องมือมิลลิ่งแบบหมุนจะถูกนํามาใช้กับชิ้นงานเพื่อตัดเข้าไป การกัดยังเรียกว่า "การตัดเฉือนแบบไม่ต่อเนื่อง" เพราะเครื่องมือตัดจะสัมผัสซ้ํา ๆ แล้วตัดขาดจากชิ้นงาน
ชิ้นงานทรงสี่เหลี่ยม ทรงกลม รูปกล่อง และชิ้นงานอื่น ๆ อีกมากมายสามารถกลึงได้โดยใช้เทคนิคการตัดหลากหลาย เช่น การตัดระนาบและการตัดร่อง ผลิตภัณฑ์สามมิติยังสามารถผลิตโดยใช้เครื่องมือกลที่มีแกนเคลื่อนที่สามมิติ
ความแตกต่างระหว่างการกัดและกลึง
ในการกลึงด้วยเครื่องกลึง ชิ้นงานจะถูกยึดติดกับแกนหมุนและหมุนขณะที่เครื่องมือตัดแบบอยู่กับที่จะถูกกดลงบนแกนหมุนเพื่อกลึงชิ้นงานให้เป็นรูปทรงใดก็ได้ เนื่องจากมีชิ้นงานหมุน การกลึงเครื่องกลึงจึงเหมาะสําหรับการผลิตชิ้นงานทรงกระบอกและการกลึงเส้นผ่านศูนย์กลางภายในเป็นหลัก
ความแตกต่างระหว่างคําว่า "Frase" ในภาษาญี่ปุ่นกับการกัดคืออะไร?
คําว่า "frase" ในภาษาญี่ปุ่น สามารถแปลได้ว่า "การกัด" ในประเทศที่ใช้ภาษาอังกฤษ การกัดมีต้นกําเนิดจากคํากริยา "to mill" หรือ "to grind" ซึ่งเป็นที่มาของคําว่า coffee mill และ pepper mill ในภาษาอังกฤษ ดังนั้น การกัดจึงถูกใช้แทนความหมายกับการมิลลิ่ง "frase" และเครื่องมือที่ทําการกัด หรือที่เรียกว่า "เครื่องกัด frase" ในภาษาญี่ปุ่น เรียกว่า "milling machine" ในภาษาอังกฤษ
ความแตกต่างระหว่างการกัดกับการกลึงคืออะไร?
การกลึงเป็นคําทั่วไปสําหรับวิธีการกลึงที่ใช้ศูนย์กลึง ศูนย์กลึงคือเครื่องมือกลที่พัฒนาบนพื้นฐานของเครื่องกัด NC และติดตั้งฟังก์ชันต่าง ๆ เช่น การควบคุมเชิงตัวเลข (NC) และเครื่องเปลี่ยนเครื่องมืออัตโนมัติ ดังนั้น ในความหมายกว้าง การกลึงสามารถถือเป็นส่วนหนึ่งของการกัด
เงื่อนไขการตัดพื้นฐานสําหรับการกัด
สําหรับการกัด จําเป็นต้องตั้งค่าเงื่อนไขการกลึงและเครื่องมือตัดให้เหมาะสมตามรายละเอียดการกัด ในส่วนนี้ เราจะอธิบายเงื่อนไขการตัดสําหรับการกัด
ความเร็วในการตัดและความเร็วในการหมุนของเครื่องมือ
ความเร็วการตัดคือความเร็วที่เครื่องมือกัดสัมผัสกับชิ้นงาน โดยทั่วไปความเร็วในการตัดจะถูกกําหนดตามปัจจัยต่าง ๆ เช่น ชนิดและความแข็งของวัสดุชิ้นงาน รวมถึงวัสดุของเครื่องมือตัด แม้ว่าความเร็วในการตัดที่เร็วขึ้นจะเพิ่มประสิทธิภาพการกลึง แต่ก็เพิ่มการสึกหรอของเครื่องมือและลดความแม่นยําในการกลึงด้วย ความเร็วในการตัดแสดงด้วยสูตรดังต่อไปนี้
สูตรคํานวณความเร็วตัด: V (m/min) = π × D × N / 1,000
π: ไพ
D: เส้นผ่านศูนย์กลางภายนอกของเครื่องมือมิลลิ่ง (มม.)
N: ความเร็วในการหมุนของเครื่องมือ (min-1)
ตัวอย่างเช่น หากเครื่องมือขนาดเส้นผ่านศูนย์กลาง 10 มม. หมุน 1,000 ครั้งต่อนาที ความเร็วในการตัดสามารถคํานวณได้เป็น V = π × 10 มม. × 1000 รอบ/นาที ÷ 1000 = 31.4 ม./นาที
ความลึกของการตัด
ความลึกในการตัดหมายถึงความยาวของชิ้นส่วนเครื่องมือกัดที่สัมผัสกับชิ้นงานในทิศทางแกนของเครื่องมือ แม้ว่าความลึกในการตัดที่มากขึ้นจะช่วยลดเวลาการกลึง แต่จะสร้างแรงต้านจากแรงเสียดทานมากขึ้น ส่งผลให้เครื่องมือสึกหรอและเกิดความร้อน
ความลึกในการตัดถูกใช้ในการคํานวณอัตราการกําจัดวัสดุ (Q)
สูตรคํานวณอัตราการถอดชิป: Q (cm³/min) = ap x ae x F / 1,000
AP: ความลึกในการตัด (มม.)
AE: ความกว้างการตัด (มม.)
F: อัตราการป้อนต่อนาที (มม./นาที)
อัตราการป้อนโต๊ะ/ชิ้นงาน
อัตราการป้อนหมายถึงความเร็วที่เครื่องมือเคลื่อนที่เหนือชิ้นงาน ความเร็วนี้ขึ้นอยู่กับประเภทและความแข็งของวัสดุที่กําลังกลึง รวมถึงประเภทของเครื่องมือที่ใช้
สูตรทั่วไปมีดังนี้:
สูตรคํานวณอัตราการป้อนของโต๊ะงาน: F (มม./นาที) = f × z × N
F: อัตราป้อนต่อฟัน (มม.)
Z: จํานวนฟันกัด
N: ความเร็วรอบ (min-1)
ตัวอย่างเช่น หากเครื่องมือที่มีฟันกัด 4 ซี่ป้อนที่อัตรา 0.05 มม. ต่อฟันกัด และความเร็วในการหมุนของเครื่องมือคือ 1,000 รอบ/นาที อัตราการป้อนจะเป็น 4 × 0.05 มม. × 1,000 รอบ/นาที = 200 มม./นาที
ทิศทางการหมุนเครื่องมือ
มีทิศทางการหมุนเครื่องมือสองประเภท: การตัดขึ้นและการตัดลง สภาพการตัดจะแตกต่างกันไปตามทิศทางที่ใช้
Upcut เป็นวิธีการกลึงที่ทิศทางการหมุนของเครื่องมือตัดและทิศทางป้อนของโต๊ะตรงข้ามกัน ปริมาณที่เครื่องมือตัดเริ่มจากค่าต่ําสุดจนถึงสูงสุด เนื่องจากตัดได้ละเอียด ผิวที่ได้จึงออกมาดี แต่เครื่องมือจะสึกหรอเร็ว
การกัดแบบ Downcut เป็นวิธีการกลึงที่ทิศทางการหมุนของเครื่องมือตัดและทิศทางป้อนของโต๊ะทํางานในทิศทางเดียวกัน ปริมาณที่เครื่องมือตัดเริ่มจากค่าสูงสุดไปถึงค่าต่ําสุด ดังนั้น การสึกหรอจากแรงเสียดทานจึงค่อนข้างช้า ส่งผลให้อายุการใช้งานของเครื่องมือยาวนานขึ้น
สําหรับศูนย์เครื่องจักรกล (Machining centers) และเครื่องมืออื่น ๆ โดยทั่วไปแนะนําให้ตัดลง เพราะช่วยให้อายุการใช้งานเครื่องมือยาวนานขึ้นและลดการสั่นสะเทือน
เครื่องมือกลหลักที่ใช้ในการกัด
มีเครื่องมือกลหลากหลายประเภทที่ใช้ในการกัด เราจะแนะนําเครื่องมือกลหลักที่สามารถทําการกัดได้ด้านล่างนี้
เครื่องมิลลิ่งอเนกประสงค์
เครื่องกัดอเนกประสงค์คือเครื่องมือกลสําหรับทํางานกลึงด้วยมือ คุณสมบัติสําคัญของเครื่องมือเหล่านี้คือทักษะและประสบการณ์ของผู้ควบคุมเครื่องจักรมีผลอย่างมากต่อความแม่นยําในการกลึง เพราะการตัดแบบกัดจะทําพร้อมกับการปรับตําแหน่งเครื่องมือด้วยมือ มีราคาถูกกว่าเครื่องจักรที่ควบคุมด้วยคอมพิวเตอร์ และสามารถกลึงง่ายได้ทันที จึงเหมาะสําหรับการผลิตล็อตเล็กและต้นแบบ
เครื่องกัด NC
เครื่องกัด NC เป็นเครื่องมือกลที่ใช้เทคโนโลยีควบคุมเชิงตัวเลขในการทําการกัด เครื่องเหล่านี้มีราคาสูงกว่าเครื่องกัดทั่วไปและต้องใช้ความรู้ด้านการเขียนโปรแกรม แต่สามารถจัดการกับงานกลึงที่ซับซ้อนและมีความแม่นยําสูงได้ เนื่องจากตําแหน่งเครื่องมือถูกควบคุมโดยอัตโนมัติตามคําสั่งที่ตั้งโปรแกรมไว้ จึงเหมาะสําหรับการผลิตอย่างต่อเนื่องและการผลิตจํานวนมาก
ศูนย์เครื่องจักรกล (Machining Center)
ศูนย์เครื่องจักรกลคือเครื่องมือกลที่รวมฟังก์ชันของเครื่องเปลี่ยนเครื่องมืออัตโนมัติ (ATC) เข้ากับเครื่องกัด NC นอกจากการกัดแล้ว ยังสามารถทํางานอัตโนมัติ เช่น การเจาะและการต๊าป ทําให้สามารถกลึงรูปทรงได้หลากหลายโดยไม่ต้องมีมนุษย์เข้ามาแทรกแซง
เครื่องตัดเฟือง NC
เครื่องตัดเฟือง NC เป็นเครื่องมือกลที่ออกแบบมาโดยเฉพาะสําหรับการผลิตเฟืองในกระบวนการกัด เฟืองที่มีความแม่นยําสูงสามารถผลิตได้โดยการโปรแกรมรูปทรงเฟือง ขนาด จํานวนฟัน และเงื่อนไขอื่น ๆ ลงในคอมพิวเตอร์ เนื่องจากเฟืองจําเป็นในหลากหลายสาขา รวมถึงอุตสาหกรรมยานยนต์และเครื่องจักรกล เครื่องตัดเฟือง NC จึงถูกใช้อย่างแพร่หลายในฐานะเครื่องมือกลที่สนับสนุนอุตสาหกรรมการผลิตในญี่ปุ่น
ประเภทของเครื่องมือที่ใช้ในการกัด
มีเครื่องมือหลากหลายชนิดที่ใช้ในการกัด ดอกกัดปาดหน้า (Face mills) ดอกกัดเอ็นมิลล์ (End mills) และอื่นๆ ถูกใช้กันอย่างแพร่หลาย เราจะอธิบายประเภทของเครื่องมือมิลลิ่งด้านล่าง
ดอกกัดปาดหน้า (Face mills)
เฟซมิลล์เป็นเครื่องมือทรงกระบอกที่มีคมตัดหลายคมอยู่รอบขอบด้านนอกเรียกว่า คมตัด (Tips) และใช้สําหรับตัดผิวชิ้นงานให้เรียบเนียน เป็นหนึ่งในเครื่องมือที่ใช้กันอย่างแพร่หลายที่สุดในเครื่องกัด
ดอกกัดเอ็นมิลล์ (End mills)
เป็นเครื่องมือตัดที่มีคมตัดปลายมีฟันตัดที่ปลายและด้านข้างของเครื่องมือ และถูกใช้ในงานหลากหลาย เช่น การกลึงร่อง การตัดด้านข้าง และการกลึงรู มีรูปทรงคล้ายสว่านและสามารถกลึงพื้นที่ขนาดเล็กกว่าดอกกัดปาดหน้า ทําให้เหมาะสําหรับการกลึงรูปทรงซับซ้อนและรายละเอียดเล็ก ๆ น้อย ๆ
ดอกกัดร่อง (Groove Mill)
ดอกกัดร่องเป็นเครื่องมือสําหรับสร้างร่องบนพื้นผิวของชิ้นงาน บริเวณปลายเครื่องมือมีคมตัดรูปทรงดิสก์สำหรับกัดร่อง บริเวณรอบขอบดิสก์มีคมตัดหลายซี่ ซึ่งใช้สำหรับกัดเข้าไปในชิ้นงานตามแนวที่กำหนด เพื่อสร้างร่อง มีเครื่องกัดร่องหลายประเภทขึ้นอยู่กับรูปทรง รวมถึงเครื่องตัดแบบ T-slot และเครื่องตัดแบบ dovetail
ดอกกัดปลายแบน (Flat Mill)
Flat Mill (ดอกกัดปลายแบน) เป็นเครื่องมือที่ใช้หลัก ๆ สําหรับกลึงพื้นผิวเรียบ มีฟันที่ด้านข้างของเครื่องมือทรงกระบอก และโดยทั่วไปจะใช้ติดกับเครื่องกัดแนวนอน สามารถตัดพื้นที่กว้างได้อย่างสม่ําเสมอ เหมาะสําหรับการตกแต่งพื้นผิวของชิ้นงานขนาดใหญ่และชิ้นส่วนที่ต้องการความเรียบ
ประเภทของการมิลลิ่ง
การกัดมีการใช้งานหลากหลายและวิธีการกลึงที่หลากหลาย ในส่วนนี้ เราจะแนะนําวิธีการกัดหลัก เช่น การตัดแบบระนาบ การตัดด้านข้าง และการกลึงแบบขั้น
การกัดผิวเรียบ (Plane Cutting)
การตัดด้วยระนาบเป็นวิธีการกลึงที่ตัดเข้าไปในระนาบของวัสดุอย่างสม่ําเสมอเพื่อให้เรียบ โดยใช้เครื่องมือเช่น เฟซมิลและเอนด์มิลส์ ใช้สําหรับสร้างพื้นผิวอ้างอิงของชิ้นงานหรือกลึงวัสดุให้ได้ความหนาที่กําหนด
การตัดด้านข้าง (Side Cutting)
การตัดด้านข้างเป็นวิธีการกลึงด้านข้างของชิ้นงาน และใช้ปรับความยาวและความกว้างของชิ้นงาน โดยทั่วไปจะใช้ดอกกัดเอ็นมิลล์สําหรับการตัด โดยฟันที่ขอบจะลากตามด้านข้างของชิ้นงาน
การกัดบ่า (Step Machining)
การกัดบ่าเป็นวิธีการกลึงเพื่อสร้างขั้นบนชิ้นส่วนของชิ้นงาน ใช้สําหรับสร้างพื้นผิวหรือขั้นบันไดที่ไม่เรียบในชิ้นส่วน โดยใช้เครื่องมือที่แตกต่างกันไปตามรูปร่างของมุม เช่น มุม R (มุมโค้ง) หรือมุม C (มุมรูปตัว C)
การกัดร่อง (Groove Machining)
การกัดร่องใช้ในการกลึงร่องและช่องต่างๆ โดยใช้เครื่องมือเช่น เอนด์มิลและร่องมิลล์ มีวิธีการกัดร่องหลายประเภท รวมถึงการกลึงร่องแบบทีร่อง ซึ่งทําร่องที่มีก้นรูปตัว T บนส่วนแบนของชิ้นงาน และการกลึงแบบดอฟเทล ซึ่งสร้างร่องรูปสามเหลี่ยม
การเจาะรู (Hole Machining)
การเจาะรูเป็นเทคนิคการเจาะรูในชิ้นงาน และใช้ในการกลึงรูสําหรับส็อตและสกรู การทําให้ด้านในของรูเป็นรูปทรงสําหรับใส่สกรูเรียกว่าการต๊าปเกลียว การทําให้ผิวเรียบเรียกว่า reaming และการขยายส่วนบนของรูให้หัวสลักพอดีเรียกว่า counterboring
การตัดเฉือน 3 มิติ (3D Machining)
การตัดเฉือน 3 มิติเป็นเทคโนโลยีขั้นสูงสําหรับการทํางานกลึงโดยควบคุมแกนสามแกนพร้อมกัน X/Y/Z เหมาะสําหรับชิ้นส่วนที่มีรูปทรงสามมิติและพื้นผิวโค้ง และโดยทั่วไปใช้ร่วมกับระบบ CAD/CAM
ตัวอย่างการกัด
การกัดจริง ๆ แล้วในกระบวนการผลิตทําอย่างไร? ในส่วนนี้ เราจะมาดูตัวอย่างของการกัด
การกัดหลายด้าน (Multi-face machining)
การกัดหลายด้าน คือการกัดชิ้นงานหลายด้านหรือหลายพื้นผิว ตัวอย่างทั่วไปได้แก่ การกลึง 6 หน้า, 5 หน้า และ 4 หน้า เมื่อทําการกลึงหลายหน้าด้วยเครื่องกัดอเนกประสงค์ ชิ้นงานจะถูกติดตั้งใหม่ทุกครั้งที่ผิวเสร็จสมบูรณ์ ในทางตรงกันข้าม ศูนย์กลึงและเครื่องจักรมัลติทาสก์สามารถทํางานกลึงหลายหน้าได้โดยไม่ต้องโหลดและขนถ่ายชิ้นงาน
การตัดเฉือนรูปหกเหลี่ยม (Hexagonal Machining)
การตัดเฉือนรูปหกเหลี่ยมเป็นวิธีการกลึงด้านข้างของชิ้นงานหรือส่วนของด้านให้เป็นรูปทรงหกเหลี่ยม ใช้สําหรับยึดชิ้นส่วนต่าง ๆ เช่น สลักเกลียวและน็อต
การกัดแบบเฮลิคอล (Helical Machining)
การกัดแบบเฮลิคอลเป็นเทคนิคการกลึงที่เครื่องมือถูกเคลื่อนให้ตัดในเส้นทางวงกลมหรือวงรีบนแกน X/Y และในทิศทางบวกหรือลบบนแกน Z คําว่า เกลียว ในการกลึงเกลียว สามารถแปลเป็นภาษาญี่ปุ่นที่แปลว่า รูปทรงเกลียว โดยแท้จริงแล้ว การกลึงเกลียวมีลักษณะการตัดชิ้นงานอย่างค่อยเป็นค่อยไปตามเส้นทางเกลียว
การกลึงร่องหลบ (Undercut Machining)
การกลึงร่องเป็นเทคนิคการกลึงเพื่อสร้างร่องในมุมเมื่อไม่สามารถกลึงมุมเข็ม (มุมคม) ได้ เมื่อเจียรพื้นผิวด้านใน หากไม่มีร่องหลบส่วนโค้งอาจยังคงอยู่ที่มุม จะมีการทําร่องที่มุมเพื่อป้องกันส่วนโค้งเหล่านี้
คุณสมบัติและข้อดีของการกัด (มิลลิ่ง)
การกัดเป็นกระบวนการตัดเฉือนที่มีจุดเด่นด้านความสามารถในการกลึงด้วยความแม่นยําสูง และรองรับการใช้งานได้หลากหลาย รวมถึงคุณสมบัติอื่น ๆ ในส่วนนี้ เราจะแนะนําข้อดีของการกัด
สามารถกลึงด้วยความแม่นยําสูง
คุณสมบัติสําคัญของการกัดคือมีความแม่นยําสูง โดยเฉพาะอย่างยิ่ง เครื่องกัด NC และศูนย์กลึงสามารถกลึงภายใต้การควบคุมของคอมพิวเตอร์ ทําให้สามารถรักษาผลผลิตสูงและลดความแตกต่างของคุณภาพชิ้นงานให้น้อยที่สุด
สามารถกลึงรูปทรงได้หลากหลาย
อย่างที่เราเห็น มีเทคนิคการกลึงมากมายในการกัด ทุกรูปทรงสามารถกลึงได้อย่างยืดหยุ่นด้วยเครื่องมือมิลลิ่ง ความยืดหยุ่นและอิสระสูงคือคุณสมบัติเด่นของการกัด เครื่องจักรกลที่สามารถกลึง 5 แกนได้ก็สามารถตัดสามมิติที่ซับซ้อนได้เช่นกัน
ลดขั้นตอนการกลึงและเพิ่มประสิทธิภาพการทํางาน
ด้วยเครื่องกัด NC และศูนย์กลึง ขั้นตอนการกลึงจะถูกควบคุมโดยโปรแกรม ดังนั้น งานกลึงจึงสามารถทํางานอัตโนมัติได้เมื่อโปรแกรมถูกสร้างขึ้นแล้ว ศูนย์เครื่องจักรกลยังสามารถเปลี่ยนเครื่องมือตัดได้โดยอัตโนมัติ ทําให้ลดภาระในการเปลี่ยนเครื่องมือได้อย่างมาก
ข้อเสียและข้อควรระวังเมื่อทําการกัดมีอะไรบ้าง?
แม้ว่าการกัดจะมีข้อดีมากมาย แต่ก็มีข้อควรระวังบางประการเช่นกัน มาดูข้อเสียที่เป็นลักษณะของการกัดและข้อควรระวังเมื่อกลึงกัน
บางรูปทรงไม่สามารถกลึงได้
การกัดมีความยืดหยุ่นและสามารถกลึงรูปทรงได้หลากหลาย แต่ไม่ใช่งานอเนกประสงค์ทั้งหมด ตัวอย่างเช่น การกัดไม่สามารถกลึงด้านในของมุมให้เป็นมุมหมุดได้ เนื่องจากเครื่องมือหมุน จึงเกิดรัศมีมุม (มุมบนวงกลม)
เครื่องมือและอุปกรณ์ยึดที่เหมาะสมกับวัสดุเป็นสิ่งสําคัญ
เมื่อกัด เครื่องมือและอุปกรณ์ยึดต้องถูกเลือกให้เหมาะสมกับวัสดุที่จะกลึง การเลือกเครื่องมือหรือวิธียึดที่ไม่ถูกต้องอาจนําไปสู่การทํางานผิดปกติของเครื่องจักร ชิ้นงานหลุดออก หรือในกรณีที่เลวร้ายที่สุดอาจเกิดอุบัติเหตุได้ ด้วยเหตุนี้ จึงเป็นสิ่งสําคัญที่จะต้องทํางานกลึงอย่างปลอดภัยและมีประสิทธิภาพเมื่อกัด โดยคํานึงถึงกระบวนการทํางาน ความเข้ากันได้ของชิ้นงานและเครื่องมือ และปัจจัยอื่น ๆ
สู่การผลิตที่มีประสิทธิภาพมากขึ้นสําหรับธุรกิจขนาดเล็กและขนาดกลาง
เนื่องจากขาดแคลนแรงงาน อุตสาหกรรมการผลิตจึงจําเป็นต้องเปลี่ยนแปลงเพื่อลดจํานวนแรงงานและเพิ่มประสิทธิภาพการผลิต ธุรกิจการผลิตจะจัดการกับปัญหานี้ได้อย่างไร?
การจัดการกับความยากลําบากในการจัดหาแรงงานที่มีทักษะ
ทักษะและประสบการณ์ของแรงงานที่มีทักษะเป็นหัวใจสําคัญของการผลิตสินค้า การสูญเสียสิ่งเหล่านี้จะส่งผลโดยตรงต่อคุณภาพ ด้วยเหตุนี้ บริษัทจํานวนมากขึ้นจึงแก้ไขปัญหาเร่งด่วนเรื่องขาดแคลนแรงงานโดยการขยายระยะเวลาการจ้างงานของแรงงานที่มีทักษะหรือจ้างงานซ้ํา รวมถึงมาตรการอื่น ๆ
ส่งเสริมระบบอัตโนมัติ
ด้วยความก้าวหน้าของเทคโนโลยีเครื่องมือกล บริษัทจํานวนมากกําลังแก้ไขปัญหาขาดแคลนแรงงานด้วยการลงทุนในเครื่องจักรและอุปกรณ์ อย่างที่เราได้เห็นไปแล้ว กระบวนการที่ใช้แรงงานมากสามารถทําให้ง่ายขึ้นและเพิ่มประสิทธิภาพการผลิตได้ด้วยการนําศูนย์เครื่องจักรกลและเครื่องจักรหลายอย่างมาใช้ นอกจากนี้ ระบบอัตโนมัติยังช่วยลดภาระงานของพนักงาน ทําให้ทรัพยากรสามารถนําไปใช้กับงานที่สร้างสรรค์และมีคุณค่าสูงได้มากขึ้น การลงทุนอย่างเข้มข้นเช่นนี้จะนําไปสู่การเติบโตอย่างยั่งยืนของบริษัท
ผู้เขียน : ยูกิ โคบายาชิ